


При использовании футеровочных плит из сплава Inconel 625 (UNS N06625 / W.Nr. 2.4856) в химических реакторах необходимо соблюдать стандарты ASTM B443 или ASME SB-443 (формы изделия: плита/лист/полоса, производственные спецификации включают AMS 5599). Требования к химическому составу: никель ≥58%, хром 20–23%, молибден 8–10%, ниобий + тантал 3,15–4,15%, а также отличная прочность на растяжение и усталостная стойкость, сохраняющиеся при температурах от низких до 1093°C (2000°F).
Из-за чрезвычайно высокой стоимости цельного сплава Inconel 625 в машиностроении используются два основных метода его поставки: наплавка (образование защитного слоя непосредственно на поверхности подложки из углеродистой или низколегированной стали путем сварки) и прокатка композитных пластин (металлургическое соединение тонкого слоя Inconel 625 с более толстой конструкционной пластиной из углеродистой стали с помощью процесса горячей прокатки).
Нажмите, чтобы выбрать материал Inconel 625 и получить заводское предложение
Проблемы использования листового металла Inconel 625 в футеровке химических реакторов
Футеровка химических реакторов работает в одних из самых сложных условий эксплуатации технологического оборудования. На основе 18-летнего опыта поставок никелевых сплавов для реакторов, наиболее распространенными причинами отказов являются:
Высококоррозионные среды: сильные неорганические кислоты, органические хлориды, высокосоленые технологические жидкости и смешанные окислительно-восстановительные среды быстро вызывают коррозию стандартной нержавеющей стали.
Высокие температуры и давление: рабочие температуры обычно колеблются от 180°C до 650°C, а внутреннее давление составляет от 10 до 150+ бар, что ускоряет коррозию и ухудшение механических свойств.
Уязвимость зоны термического воздействия (ЗТВ) сварных швов: Мы наблюдали, что более 80% отказов облицовки происходят в местах сварных швов, где высока вероятность сенсибилизации и межкристаллитной коррозии.
Усталость от термических циклов: Прерывистые циклы нагрева/охлаждения создают повторяющиеся термические напряжения, которые со временем могут привести к растрескиванию и отслаиванию облицовки.
Технические характеристики материала для футеровки реактора из сплава Inconel 625 от компании Gnee Alloy
Все футеровки из сплава Inconel 625, используемые в вашем проекте и во всех проектах реакторов, изготавливаются и испытываются в соответствии со строгими международными стандартами.
| Параметр | Спецификация / Подробности |
|---|---|
| Спецификация плиты | ASTM B443 / ASME SB-443 |
| Номер UNS | UNS N06625 |
| Допуск по Коду сосудов под давлением | ASME BPVC Раздел VIII, Подраздел 1 и Подраздел 2 |
| Дополнительное соответствие | NACE MR0175 / ISO 15156 для работы в кислых средах (содержащих H₂S) в реакторах |
Химический состав облицовочной плиты из сплава UNS N06625 (масс. %)
| Элемент | Стандартный диапазон | Роль в эксплуатационных характеристиках футеровки реактора |
|---|---|---|
| Никель (Ni) | ≥ 58.0 (основа) | Стабильность аустенитной матрицы; стойкость к хлоридному SCC |
| Хром (Cr) | 20.0 – 23.0 | Стойкость к общему и высокотемпературному окислению |
| Молибден (Mo) | 8.0 – 10.0 | Стойкость к питтинговой и щелевой коррозии в хлоридах |
| Ниобий + Тантал (Nb+Ta) | 3.15 – 4.15 | Стабилизация зоны термического влияния; предотвращение межкристаллитной коррозии |
| Железо (Fe) | ≤ 5.0 | - |
| Углерод (C) | ≤ 0.10 | Контролируется для свариваемости и коррозионной стабильности |
| Фосфор / Сера | ≤ 0.015 каждый | Минимизированы для оптимальной коррозионной стойкости и вязкости |
Механические свойства облицовочной плиты из сплава UNS N06625 (после отжига в растворе)
| Толщина плиты | Предел прочности на растяжение (мин.) | Предел текучести 0.2% (мин.) | Относительное удлинение (мин.) |
|---|---|---|---|
| Тонкая футеровка (≤ 4.76 мм) | 690 МПа | 275 МПа | 30% |
| Толстая футеровка / плакировка (> 4.76 мм) | 690 МПа | 414 МПа | 30% |
Нажмите, чтобы загрузить PDF-файл с информацией о сплаве Inconel 625 прямо сейчас.
Требования к плавке и производству плакированных листов из сплава Inconel 625
| Параметр | Требование ASTM B443 / ASME SB-443 | Инженерная практика для футеровки |
|---|---|---|
| Процесс плавки | ВИП + ЭШП (типично); ВИП + ВДП (по требованию) | Высокие требования к чистоте – влияет на усталостный ресурс футеровки |
| Форма продукции | Горячекатаная плита (> 4.76 мм); холоднокатаный лист/лента (≤ 4.76 мм) | Выбирается в зависимости от размеров сосуда и требований к толщине конструкции |
| Состояние поставки | Класс 1: Отжиг (≥ 871°C); Класс 2: Растворный отжиг (≥ 1093°C) | Класс 1 - стандарт; Класс 2 - для работы при > 600°C |
| Отделка поверхности | Травлёная, пескоструйная, светлоотожжённая или как прокатана | Для футеровки требуется травлёная или пескоструйная поверхность для качества сцепления плакировки |
| Состояние кромок | Обрезанные, прорезанные или прокатные кромки | Требуется механически обработанная фаска для стыковых сварных соединений |
| Допуски размеров | ASTM B906 | Более жёсткая плоскостность (≤ 3 мм/м) требуется для адгезии футеровки |
Ассортимент поставки футеровки реакторов из сплава инконель 625 Gnee
| Толщина | 2.0 – 25.0 мм (стандартные толщины футеровки: 3, 4, 5, 6, 8 мм) |
| Стандартные размеры листов | 1219 × 2438 мм, 1500 × 3000 мм; доступны индивидуальные размеры |
| Отделка поверхности | Растворный отжиг и травление (стандарт); светлоотожжённая (BA) для высокочистых применений |
| Дополнительные услуги | Прецизионная резка, подготовка кромок (снятие фаски), полировка поверхности, маркировка для сборки |
Совет от Gnee Alloy: Мы можем предварительно нарезать обшивку в соответствии с размерами корпуса вашего судна и предварительно обработать кромки сварных швов, чтобы ваша команда могла установить ее напрямую, минимизируя работы по резке на месте, тем самым сокращая отходы и время производства.
Требования к неразрушающему контролю (НК) облицовки из сплава инконель 625
| Метод контроля | ASTM B443 (стандартный) | Дополнение для футеровки реактора |
|---|---|---|
| Ультразвуковой контроль (UT) | По спецификации (обычно требуется) | 100% обязательно – по ASTM B564, обычно уровень II |
| Капиллярный контроль (PT) | По спецификации | 100% обязательно – поверхность со стороны футеровки и сварные швы |
| Визуальный контроль | 100% | 100% – более строгие критерии приемки |
| Контроль твёрдости | На партию | На каждую плиту – документируется в MTR |
| Испытание на межкристаллитную коррозию | По спецификации (ASTM G28) | Обязательно – проверяет стойкость к сенсибилизации для материала футеровки |


Сертификаты качества футеровки из сплава Inconel 625 (требования MTR)
| Пункт документации | ASTM B443 (стандартный) | ASME SB-443 (сосуд под давлением) |
|---|---|---|
| Номер плавки | Полная прослеживаемость | Полная прослеживаемость |
| Процесс плавки | Отмечено ВИП + ЭШП или ВДП | Сертификация ВИП + ВДП (если указано) |
| Химический состав | Полный анализ | Полный анализ + микропримеси (по согласованию) |
| Механические свойства | Предел прочности, предел текучести, удлинение | Предел прочности, предел текучести, удлинение, твёрдость |
| Испытание на межкристаллитную коррозию | По спецификации (ASTM G28) | Обязательно для материала футеровки |
| Отчёт УЗК | По спецификации | 100% отчёт УЗК + карта расположения дефектов |
| Контроль размеров | Стандартное требование | Стандарт + запись о плоскостности |
| Тип сертификации | EN 10204 Тип 3.1 или 3.2 | EN 10204 Тип 3.2 + Отчёт ASME + маркировка «SA» |
Сравнение сплавов для облицовки химических реакторов, таких как инконель 625
На основе данных о фактической работе реактора за 18 лет, ниже приведено сравнение сплава Inconel 625 с другими футеровочными материалами:
| Параметр | Inconel 625 | 316L Нержавеющая сталь | Супердуплекс 2507 | Hastelloy C276 |
|---|---|---|---|---|
| Номер UNS | N06625 | S31603 | S32750 | N10276 |
| Тип материала | Сплав Ni-Cr-Mo-Nb, упрочняемый твёрдым раствором | Аустенитная нержавеющая сталь (Cr-Ni-Mo) | Супердуплексная нержавеющая сталь (аустенитно-ферритная) | Сплав Ni-Cr-Mo-W, упрочняемый твёрдым раствором |
| Форма продукции | Плита, лист, лента | Плита, лист, лента | Плита, лист, лента | Плита, лист, лента |
| Типичные применения для футеровки | Хлорорганические реакторы, реакторы для уксусной кислоты/ангидрида, абсорберы FGD | Пресная вода / среды с низкой коррозионной активностью, неответственное оборудование | Высокохлоридные среды, высокопрочные конструкционные футеровки | Сильные окисляющие кислоты, влажный хлор, реакторы со смешанными кислотами |
| Механизм упрочнения | Твердорастворное упрочнение (Mo + Nb) | Наклёп | Наклёп + ферритная фаза | Твердорастворное упрочнение (Mo + W) |
| Максимальная рабочая температура | ~ 980°C | ~ 425°C | ~ 280°C | ~ 870°C |
| PREN (эквивалент стойкости к питтингу) | ≥ 45 | ≥ 25–27 | ≥ 40–45 | ≥ 60 |
| Работа в кислых средах по NACE MR0175 | Да (отожжённый) | Нет | Ограничено (чувствительность к твёрдости) | Да (отожжённый) |
Обратитесь к нашим специалистам, чтобы они порекомендовали подходящий сплав для вашего проекта
Почему стоит выбрать компанию Gnee Alloy в качестве поставщика футеровки для реакторов?
Компания Gnee Alloy, специализирующаяся на никелевых сплавах, имеет более чем 18-летний опыт экспорта профессиональной продукции из никелевых сплавов. Мы предлагаем не просто листовой металл; мы обеспечиваем комплексное сопровождение проектов от начала до конца.
✅️Склад, специально предназначенный для реакторов
Мы поддерживаем круглогодичный запас листового металла Inconel 625 ASTM B443 / ASME SB-443 различной стандартной толщины. Большинство стандартных заказов могут быть отгружены в течение 48 часов.
✅️Собственное высокоточное механическое производство
Наш обрабатывающий центр предлагает услуги резки, снятия фаски, чистовой обработки поверхности и маркировки, предоставляя готовые к использованию футеровочные узлы, которые снижают вашу нагрузку на механическую обработку и потери от брака.
✅️Полное соответствие стандартам и отслеживаемость
Каждая отгрузка включает в себя полный, отслеживаемый протокол заводских испытаний с полными химическими и механическими данными. Стандартные опции включают клеймо ASME, сертификат EN 10204 3.1B и независимую инспекцию.
✅️Техническая поддержка по запросу
Наша собственная инженерная команда оказывает всестороннюю поддержку вашей команде, от выбора материалов и расчетов толщины до рекомендаций по сварочным процессам и консультаций по коррозионным испытаниям, и все это бесплатно.
✅️Глобальный экспорт и проектная логистика
Мы регулярно поставляем материалы для проектов реакторов в более чем 30 странах, занимаясь всей экспортной документацией, таможенным оформлением и доставкой на объект. Мы понимаем требования к документации для проектов сосудов под давлением на основных рынках.

Сертификат на облицовочные пластины из сплава инконель 625 Gnee Alloy.
Нажмите, чтобы связаться с нами и ознакомиться с нашими многочисленными сертификатами
Упаковка футеровочных плит из сплава Gnee Alloy 625
Все изделия из нержавеющей стали:
✅️Упакованы в деревянные поддоны или ящики
✅️Покрыты влагонепроницаемой пленкой
✅️Маркированы номером партии, стандартом и размером
✅️Доставляются по всему миру морским, воздушным или экспресс-транспортом

Упаковка из сплава Gnee Alloy 625
Свяжитесь с нами, чтобы выбрать предпочтительную упаковку и способ доставки
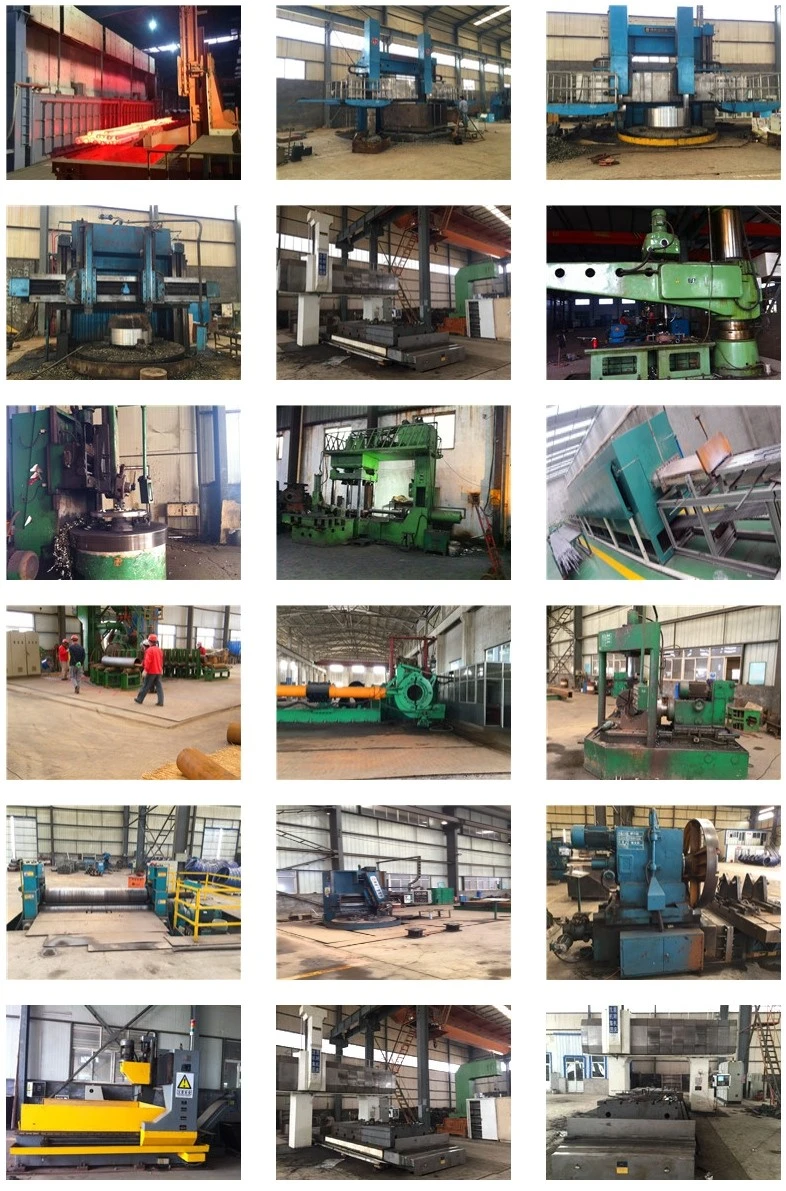
Оборудование для производства сплавов Gnee и испытания продукции

Отзывы покупателей о продукции из сплава для коленей

Реальные отзывы покупателей о продукции Gnee Alloy.
FAQ
В1: Можно ли заменить сплав Inconel 625 на Hastelloy C276 для футеровки?
О: Это зависит от кислоты. Inconel 625 превосходит другие сплавы по устойчивости к окисляющим кислотам и термической усталости. Однако для восстановительных кислот, таких как горячая соляная кислота (HCl), обязательным является использование Hastelloy C276. Мы проводим технические аудиты, чтобы вы выбрали наиболее экономически эффективное решение.
В2: Можно ли приваривать листы футеровки из Inconel 625 непосредственно к оболочке из углеродистой стали?
О: Да, методом наплавки или «свободной футеровки». Мы рекомендуем использовать присадочный металл из сплава 625 (ERNiCrMo-3), чтобы компенсировать разбавление основной стали, сохраняя при этом коррозионную стойкость.
В3: Каков срок выполнения заказа на изготовление «лепестков» для головки реактора по индивидуальному заказу?
О: Мы поддерживаем огромный оптовый склад оригинальных листов. Изготовление прецизионных заготовок по индивидуальному заказу обычно занимает всего 5-7 рабочих дней для отправки по всему миру.
В4: Предлагаете ли вы оптовые скидки на капитальный ремонт нефтехимических заводов?
О: Безусловно. Как прямой производитель, мы поддерживаем долгосрочные контракты на техническое обслуживание, ремонт и капитальный ремонт (MRO) с привлекательными многоуровневыми ценами и приоритетным резервированием запасов.


