


Фитинги из нержавеющей стали (под сварку встык) для трубопроводов, работающих под давлением, обычно поставляются по стандарту ASTM A403 как аустенитные фитинги класса WP, в первую очередь WP304/WP304L и WP316/WP316L. Они применяются для изменения направления потока, ответвлений, переходов и заглушки торцов в трубопроводах из нержавеющей стали. Приёмка при закупке и на входном контроле на площадке обычно определяется четырьмя проверяемыми позициями: марка и прослеживаемость по плавке, соответствие размеров стандарту ASME B16.9, состояние термообработки и состояние поверхности / пределы ремонта в соответствии с требованиями программы A403.
На этой странице обобщён объём закупки по стандарту A403 для фитингов из нержавеющей стали под сварку встык, включая единицы описания (дюймово-фунтовая система против обозначения «M» в СИ), ссылочные стандарты, используемые в проектных спецификациях, охватываемые типы фитингов, а также технические данные, подтверждающие выпуск продукции: химический состав по плавке, свойства на растяжение и логика оформления протоколов испытаний, требования к аустенизации (закалке на твёрдый раствор), пределы поверхностных дефектов и допустимость ремонта сваркой. Это позволяет покупателям разместить заказ, который прослеживается, проверяем и готов к изготовлению сразу после поставки.
Типы фитингов в объёме поставки (ASTM A403 WP - фитинги из нержавеющей стали)
Фитинги из нержавеющей стали ASTM A403 WP обычно поставляются как фабрично изготовленные фитинги под сварку встык для монтажа трубопроводов из нержавеющей стали, работающих под давлением. Для целей закупки и контроля изготовления тип фитинга обычно задаётся вместе с применимым размерным стандартом (ASME B16.9 или соответствующей практикой MSS), условным проходом NPS и серией (schedule), а также заказываемой маркой (WP304/WP304L или WP316/WP316L), чтобы обеспечить согласованность сборки, подготовки кромок под сварку и массы катушек (spool) по всему комплекту поставки.
Основные семейства фитингов под сварку встык (наиболее распространены при изготовлении катушек из нержавеющей стали)
• Отводы (45° / 90° / 180°)

• Тройники (равнопроходные / переходные)

• Переходы (концентрический / эксцентрический)
Переход - CON/ECC - указываются NPS (большой × малый) и серия Sch; BW (под сварку встык): ASME B16.9 (торцы гладкие / с фаской); вставка SW (под сварку в раструб): ASME B16.11 тип 1/2/3 (обычно NPS ≤ 2). Применяется для перехода между диаметрами линии. Концентрические переходы чаще используются на вертикальных участках; эксцентрические переходы часто задаются на горизонтальных участках для управления дренажем и исключения застойных зон. Требования к правильной ориентации обычно отрабатываются на уровне чертежей катушек, но при закупке всё равно необходимо зафиксировать тип перехода (ECC/CON) и серию. Размеры и массу можно уточнить в PDF: «Размеры и масса эксцентрического перехода».
• Заглушки (под сварку встык / под сварку в раструб)
Соединительные и специальные виды (зависят от проекта, но часто поставляются в одном комплекте)
• Olets / штуцеры-отводы (врезки)

Sockolet / Weldolet - ответвление без полноразмерного тройника; необходимо указать тип (Sockolet/Weldolet), NPS магистрали × NPS ответвления, класс давления (или класс линии) и тип концов (SW/BW); убедитесь, что требование усиления соответствует классу трубопровода, чтобы избежать переделок при сборке и неразрушающем контроле (NDE). Применяется там, где ответвление отходит от магистрали без полноразмерного тройника, особенно на перегруженных эстакадах или при врезках в ходе модернизации. Выбор штуцера-отвода обычно связан с классом линии и требованиями к усилению ответвления, поэтому правильное сочетание типа и размера предотвращает переделки при сборке и контроле.
• Гиб (индукционные гибы или гнутые колена, где это указано)


Гиб против отвода (CLR): Отвод = CLR 1D (короткий радиус, SR) или 1.5D (длинный радиус, LR). Гиб трубы = CLR > 2D (например, 3D/5D/6D/8D). Гиб трубы: укажите CLR (3D/5D/6D/8D или по индивидуальному требованию) и угол гиба (15°/22.5°/30°/45°/60°/90°/180° или по индивидуальному требованию); NPS × Sch в соответствии с классом линии. Применяется для сокращения количества сварных соединений при прокладке по большому радиусу или там, где требуется плавный поток. При закупке необходимо согласовать радиус/угол гиба и серию с изометрической схемой и не заменять гиб отводами там, где по геометрии требуется именно гиб.
• Муфты и ниппели (если входят в комплект фитингов из нержавеющей стали) - Муфта
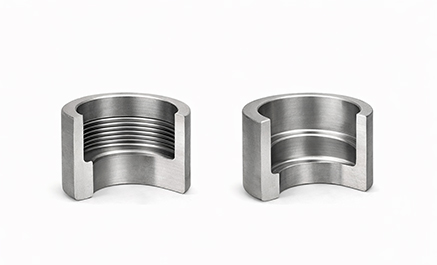
Муфта - ASTM A182; марка F304/F304L или F316/F316L; размер до 20″; тип: муфта под сварку в раструб / резьбовая муфта / SW×Резьба (один конец под сварку в раструб, другой - резьбовой); форма резьбы, где указано: BTC / EUE / NUE / Premium.
Ниппель
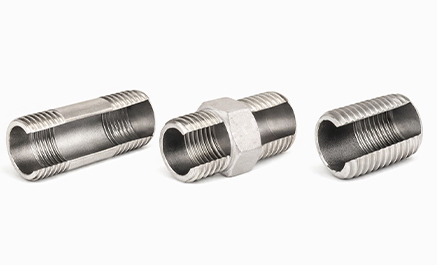
Ниппель трубный - резьба с обоих концов; укажите тип: цилиндрический ниппель / шестигранный ниппель / короткий ниппель / переходный ниппель (с разными диаметрами концов); размер 1/2″–6″; серия Sch 10/40/80; длина = полная (включая резьбу) или короткая; стандарт резьбы: BSP/BSPT/NPT/NPSM/Metric; покрытие, где указано: чёрная краска / лакированный / оцинкованный.
Некоторые проекты для удобства объединяют в один объём поставки малогабаритные соединения или резьбовые изделия и изделия под сварку в раструб. В этом случае закупка должна явно указать определяющий размерный стандарт (например, B16.11 для штампованных изделий малого прохода), чтобы не смешивать требования к фитингам под сварку встык с требованиями к штампованным фитингам.
Что указывать в заказе (чтобы избежать замен на «функционально аналогичные» изделия)
Для каждой позиции фитингов описание закупки обычно включает: тип фитинга (отвод/тройник/переход/заглушка/olet/гиб и т. д.) • размерный стандарт (ASME B16.9 и/или применимый MSS) • NPS и серию (включая наиболее ходовые позиции, такие как фитинги из нержавеющей стали 2 дюйма (NPS 2) в сериях Sch 10S/40S/80S, где применимо) • марку (WP304/WP304L или WP316/WP316L) и требуемую документацию/прослеживаемость. Такой подход обеспечивает соответствие поставляемых фитингов из нержавеющей стали классу линии проекта и снижает вероятность последующих проблем: несоответствие серий, неверный тип перехода или замена штуцеров-отводов, которые обычно вызывают задержки службы контроля качества (QA) и переделки при изготовлении.
Спецификации и охват стандартов (ASTM A403 WP)
Область применения стандарта и логика марок WP
ASTM A403 охватывает фитинги из деформируемой аустенитной нержавеющей стали для трубопроводов, работающих под давлением. Марки обозначаются префиксом WP или CR в зависимости от применимых размерных/классификационных стандартов, причём марки WP включают классы, указывающие на бесшовную или сварную конструкцию, а также метод/объём неразрушающего контроля (NDE). Литые фитинги выходят за рамки данного стандарта.
Единицы измерения и обозначения
ASTM A403 выражен в дюймово-фунтовой и метрической (SI) системах единиц. Если в заказе не указано применимое обозначение «M» (SI), материал поставляется в дюймово-фунтовых единицах, при этом обе системы рассматриваются независимо во избежание несоответствий.
Ссылочные стандарты
A403 обычно ссылается на ASTM A351/A743/A744 (литьё - исключено из объёма поставки A403), ASTM A751 (химический состав), ASTM A960/A960M (общие требования), ASTM E112/E165 (испытания), ASME B16.9/B16.11 (размеры/классификация), MSS SP-25/SP-43/SP-79/SP-95/SP-97 (маркировка и практики изготовления фитингов), а также AWS A5.4/A5.9/A5.11/A5.14 (сварочные материалы).
Таблица данных о продукции
| Позиция | Поставка фитингов из нержавеющей стали (типовое) |
|---|---|
| Стандарт | ASTM A403 (префикс WP / CR) |
| Распространённые марки | WP304 / WP304L / WP316 / WP316L (другие - по запросу) |
| Конструкция | Бесшовная или сварная (класс WP указывает конструкцию и объём NDE) |
| Диапазон размеров | от 1/2″ NB до 48″ NB |
| Толщина стенки / серия | Серии 10S / 40S / 80S |
| Частый запрос | Фитинги из нержавеющей стали 2 дюйма (NPS 2) в сериях Sch 10S/40S/80S |
Сценарии применения
Вода с содержанием хлоридов, открытые эстакады в прибрежных зонах и участки обмыва (нержавеющая сталь WP316 / WP316L)
Если среда эксплуатации включает воздействие хлоридов (охлаждающая вода, морской аэрозоль, вынос рассола, частый обмыв), основной риск, связанный с закупкой, - локальная питтинговая/щелевая коррозия, начинающаяся у кромок сварных швов, в щелях под прокладками и в зонах застоя дренажа. Выбор фитингов из нержавеющей стали WP316/WP316L добавляет молибден (контролируется в сертификате MTC) и повышает стойкость в этих зонах зарождения коррозии, снижая риск ранних протечек на соединениях и в узких щелях.
• Типовое применение: открытые эстакады трубопроводов вблизи морского воздуха, коллекторы охлаждающей воды, линии CIP/обмыва, химические дренажи и нейтрализационные линии при наличии хлоридов. • Логика выбора марки: ⒈ WP316L для сварных катушек и многократных операций сварки (низкое содержание углерода повышает запас по сенсибилизации при сварке). ⒉ WP316 для обычного изготовления из нержавеющей стали, где марка L не предписана классом линии. • Как польза реализуется на площадке: ⒈ Требуйте прослеживаемость по плавке/партии и химический состав по плавке в MTC для каждой позиции, чтобы молибденсодержащая марка была проверяема при приёмке. ⒉ Задайте объём контроля PMI (выборочно по партиям или 100% на критических линиях), чтобы исключить смешение 304/316 - это самая частая проблема «в бумагах соответствует, на площадке нет» в проектах со смешением нержавеющих сталей. ⒊ Поддерживайте единый статус травления/пассивации по всем партиям, чтобы избежать неравномерного состояния поверхности, ускоряющего локальную коррозию в зонах, прилегающих к сварным швам.
Обычные технологические трубопроводы, внутренние коммуникации и оборудование пищевого контакта (WP304 / WP304L, нержавеющая сталь SUS 304)
Для внутренних коммуникаций и обычных технологических линий, где основным требованием является стабильная коррозионная стойкость и возможность очистки (а не стойкость к питтингу в хлоридной среде), обычно выбирается WP304/WP304L (нержавеющая сталь SUS 304) для контроля стоимости при сохранении предсказуемых характеристик изготовления и гигиены.
Типовое применение: внутренние технологические линии, сжатый воздух (сухой), инертный газ, чистая вода без проблем с хлоридами, линии передачи пищевых продуктов, где основным фактором является регулярная очистка. Логика выбора марки: ⒈ WP304L для сварных катушек и частых врезок на площадке (контроль углерода для повышения надёжности швов). ⒉ WP304 для стандартного изготовления, где марка L не указана проектом. Как польза реализуется на площадке: ⒈ Зафиксируйте стандарт + марку + серию на уровне RFQ/PO, чтобы отводы/тройники/переходы не поступали как «функционально аналогичные, но с разными размерами». ⒉ Используйте одну карту соответствия плавка/партия на отгрузку, чтобы приёмка быстро оформляла паллеты, а изготовление запускало катушки без задержек из-за документации. ⒊ Поддерживайте одинаковое состояние поверхности (пассивированная / без окалины), чтобы сократить лишние зачистки и повторную очистку перед сваркой - это частая потеря времени при предварительном изготовлении из нержавеющей стали.
316 против 304 нержавеющей стали для трубопроводных фитингов
Как 304, так и 316 широко применяются для фитингов из нержавеющей стали, но закупаются под разные профили риска. Решение обычно зависит от того, возможна ли в данной среде локальная коррозия (питтинг/щелевая) вокруг соединений и дренажных элементов, или проект в основном определяется общей коррозионной стойкостью, возможностью очистки и стабильностью стоимости при большом объёме фитингов.
Когда обычно применяется WP304 / WP304L (нержавеющая сталь SUS 304)
WP304/WP304L обычно выбирается для внутренних коммуникаций и обычных технологических сред, где воздействие хлоридов контролируется, а приоритетами являются стабильная доступность и предсказуемое изготовление. Типовое применение: внутренние технологические трубопроводы, линии сухого газа, чистая вода без проблем с хлоридами, среды с регулярной очисткой. Результат для закупки: стабильные сроки поставки и равномерное изготовление катушек при сохранении марки и серии по всему комплекту.
Когда обычно применяется WP316 / WP316L
WP316/WP316L обычно выбирается там, где воздействие хлоридов повышает вероятность раннего питтинга или щелевой коррозии на соединениях, в зонах прокладок и у сварных швов. В таких средах молибденсодержащий химический состав рассматривается как определяющий марку критерий приёмки в MTC и при необходимости подтверждается методом PMI. Типовое применение: открытые эстакады в прибрежных зонах, линии обмыва, системы охлаждающей воды, хлоридсодержащие дренажи. Результат для закупки: снижение риска ранних протечек в зонах, склонных к локальной коррозии, при этом приёмка подтверждается прослеживаемостью химического состава по плавке.
304L против 316L для комплектов сварных катушек
Для предварительно изготовленных катушек и врезок на площадке часто применяются марки L, чтобы обеспечить сварную сборку. Если по условиям среды требуется 316, выбор 316L сохраняет соответствие стратегии материалов сварным катушкам и практике раздельного хранения смешанных партий.
Магнитна ли нержавеющая сталь 316 (и магнитна ли нержавеющая сталь 304)?
Магнитная реакция не является надёжным идентификатором марки для фитингов из нержавеющей стали. Аустенитная нержавеющая сталь может проявлять слабую магнитность в зависимости от состояния термообработки и степени холодной деформации при формовке. Для приёмки при закупке проверка марки привязана к идентификации плавки, химическому составу по MTC и PMI, если это указано в плане контроля и испытаний проекта (ITP) - то есть идентичность материала проверяется документально, а не по магнитной пробе.
Комплексная поставка системы
Фитинги из нержавеющей стали проходят приёмку быстрее, когда комплект сопрягаемых элементов согласован: труба + фитинги под сварку встык + фланцы соответствуют одному семейству марок (304/304L или 316/316L), NPS/серии и стандарту подготовки концов/размеров. Это снижает две частые задержки на площадке: (1) изделия разных марок внутри одного комплекта и (2) несоответствия толщины стенки/проходного сечения, замедляющие сборку - особенно на повторяющихся размерах, таких как фитинги из нержавеющей стали 2 дюйма (NPS 2). Единый пакет прослеживаемости (маркировка → плавка → MTC → сопоставление позиций упаковочного листа) помогает приёмке оформить комплект как одну партию, а не разбивать его на частичные карантины.
Пакет данных о качестве и технической документации
Материал
Фитинги A403 WP изготавливаются из деформируемых полуфабрикатов из нержавеющей стали: поковок, прутков, листов и трубных заготовок. Каждая партия привязана к идентификатору печи/плавки, чтобы соответствие химического состава и механических свойств можно было отследить до поставленных фитингов.
Выплавка
Программы A403 могут использовать выплавку в электропечи или вакуумную выплавку, а также вторичные переплавы (например, вакуумный переплав / практику типа ESR). Практическое требование для закупки - сохранение единого идентификатора плавки при переплаве, чтобы номер печи/плавки на фитинге можно было сверить с комплектом сертификатов испытаний материалов.
Формовка
Фитинги могут изготавливаться такими методами, как ковка на прессе/молоте, прессование (экструзия), высадка, прокатка, гибка, сварка и механическая обработка или их сочетания. Ключевой критерий приёмки - формовка не вносит вредных дефектов, а готовая геометрия остаётся в пределах применимого размерного стандарта.
Термическая обработка
Фитинги из нержавеющей стали A403 WP обычно поставляются в указанном термообработанном состоянии. Если сварка является частью производственного маршрута, она выполняется до финальной термообработки. Когда фитинги изготавливаются механической обработкой из аустенизированного исходного материала в контролируемых условиях, дополнительная повторная аустенизация может не требоваться в зависимости от производственного маршрута и требований к марке.
Для материалов с индексом H аустенизация требует отдельного цикла закалки на твёрдый раствор. Фитинги поставляются в термообработанном состоянии, а любая производственная сварка выполняется до финальной термообработки. Если фитинги изготавливаются непосредственной механической обработкой из аустенизированных поковок или прутков, повторная аустенизация для такого маршрута не требуется.
Аустенизация / Термическая обработка (ASTM A403)
| Марка | Температура аустенизации, °F [°C], мин., если не указан диапазон |
|---|---|
| Все, кроме перечисленных ниже | 1900 [1040] |
| 348H | 1925 [1050] |
| S31254 | 2100 [1150] |
| S33228 | 2050 [1120] |
| S34565 | 2050–2140 [1120–1170] |
| 321, 347 | 1900–2100 [1040–1150] |
| 321H, 347H | 1925–2100 [1050–1150] |
Химический состав
Химический состав проверяется по плавке и выпускается только при соответствии требованиям заказанной марки. В MTC результаты химического анализа указываются под тем же идентификатором плавки, который нанесён на фитинги, что позволяет входному контролю подтвердить соответствие марки и сохранять разделение плавок/партий в смешанных комплектах. Если ITP проекта требует положительной идентификации марки, PMI применяется в определённом объёме для предотвращения смешения 304/316 при приёмке и изготовлении.
| Марка | Химический состав, % | ||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|
| Марка WP | Марка CR | Обозначение UNS | C | Mn | P | S | Si | Ni | Cr | Mo | Ti |
| WP304 | CR304 | S30400 | 0.08 | 2.00 | 0.045 | 0.030 | 1.00 | 8.0–11.0 | 18.0–20.0 | … | … |
| WP304L | CR304L | S30403 | 0.030E | 2.00 | 0.045 | 0.030 | 1.00 | 8.0–12.0 | 18.0–20.0 | … | … |
| WP310S | CR310S | S31008 | 0.08 | 2.00 | 0.045 | 0.030 | 1.00 | 19.0–22.0 | 24.0–26.0 | … | … |
| WP316 | CR316 | S31600 | 0.08 | 2.00 | 0.045 | 0.030 | 1.00 | 10.0–14.0 | 16.0–18.0 | 2.00–3.00 | … |
| WP316L | CR316L | S31603 | 0.030 | 2.00 | 0.045 | 0.030 | 1.00 | 10.0–14.0 | 16.0–18.0 | 2.00–3.00 | … |
| WP321 | CR321 | S32100 | 0.08 | 2.00 | 0.045 | 0.030 | 1.00 | 9.0–12.0 | 17.0–19.0 | … | G |
Свойства на растяжение (марки A403 WP/CR)
| Все марки WP и CR | Предел текучести, мин. ksi [МПа] | Прочность на растяжение, мин. ksi [МПа] |
|---|---|---|
| 304, 304H, 309, 310, 316, 316LN, 316H, 317, 317L, 321, 321H, 347, 347H, 348, 348H, S31725 | 30 [205] | 75 [515] |
| 304L, 316L | 25 [170] | 70 [485] |
| 304N, 316N, S31726 | 35 [240] | 80 [550] |
| XM-19 | 55 [380] | 100 [690] |
| S31254 | 44 [300] | 94 [650]–119 [820] |
| S33228 | 27 [185] | 73 [500] |
| S34565 | 60 [415] | 115 [795] |
Свойства на растяжение материалов фитингов должны соответствовать требованиям к растяжению. Испытания и оформление отчётности проводятся в соответствии с методами и определениями ASTM A370. Образцы на растяжение могут вырезаться в продольном или поперечном направлении; если требования к относительному удлинению заданы для обоих направлений, применимое требование оценивается в соответствующем направлении образца.
Логика оформления протоколов испытаний на растяжение
Программы A403 признают два допустимых пути оформления протоколов:
• Протоколы испытаний на растяжение исходного материала могут подтверждать соответствие, когда состояние термообработки совпадает с состоянием материала фитингов. • Если исходный материал не испытывался или состояние термообработки отличается, испытание на растяжение проводится на материале, представляющем готовые фитинги, в том же состоянии термообработки, с привязкой к идентификатору плавки стали.
Исходный материал против готовых фитингов
Когда протоколы испытаний на растяжение основаны на исходном материале, эти протоколы остаются действительными только при условии, что состояние термообработки исходного материала совпадает с состоянием термообработки фитингов. Если исходный материал не испытывался или состояние термообработки отличается, производитель фитингов проводит как минимум одно испытание на растяжение для каждой плавки стали на материале, представляющем фитинг, при этом состояние термообработки при испытании соответствует состоянию представительных фитингов.
Обработка поверхности
Фитинги, поставляемые по этому стандарту, подвергаются визуальному контролю, типичные поверхностные дефекты измеряются по глубине. Поверхностные трещины типа «рыбья чешуя» глубже 1/64 дюйма (0,4 мм) удаляются. Механические дефекты глубже 1/16 дюйма (1,6 мм) удаляются. За исключением этих двух случаев, поверхностные дефекты не должны быть глубже 5% от заданной номинальной толщины стенки, а готовая поверхность поддерживается в исправном состоянии, пригодном для механической обработки.
Зачистка поверхности, локальный ремонт и допустимость ремонта сваркой
Зачистка поверхности применяется для удаления локальных дефектов в пределах установленных ограничений с последующим повторным контролем для подтверждения приемлемого состояния поверхности для сварки и эксплуатации.
Допустимость ремонта сваркой ограничивается строгими пределами; если глубина дефекта или площадь поражения превышают допустимые пороги, ремонт сваркой не применяется и фитинг не проходит выпуск. Это защищает покупателя от приёмки фитингов, которые позже могут быть забракованы службой качества на площадке или создадут неопределённость в эксплуатации.
Преимущества на площадке (сборка, свариваемость, точки приёмки)
Геометрия, сокращающая время сварки (контроль сборки, который работает в реальных условиях предварительного изготовления)
Для катушек из нержавеющей стали «геометрия» - это не маркетинговое слово, а разница между катушкой, которая сваривается с первого раза, и катушкой, на которой тратятся часы на повторную подгонку и повторную разделку кромок. Закупка добивается этого на площадке, фиксируя три параметра сборки в комплекте поставки и проверяя их при приёмке:
• Согласованность подготовки концов: торцы под сварку встык поставляются с одинаковым профилем фаски в соответствии с применимой практикой подготовки кромок, поэтому сварщикам не приходится перерезать притупления или менять углы фасок в пределах одного комплекта катушек. Это особенно заметно на высокооборотных позициях, таких как фитинги из нержавеющей стали 2 дюйма (NPS 2), где количество сварных соединений усиливает даже небольшие расхождения. • Соответствие серий по всей партии: поставленные отводы/тройники/переходы соответствуют заказанной серии (Sch 10S/40S/80S), что исключает несовпадение толщины стенки в соединении, которое вынуждает добавлять наплавку, шлифовать и повышает риск NDE. • Стабильность круглости и торцов: состояние торцов поддерживается достаточно стабильным, чтобы стандартный сборочный инструмент и последовательность прихватки работали как ожидается, сокращая время, затрачиваемое на принудительное выравнивание или исправление несоответствий перед сваркой.
Практический результат - предсказуемый зазор под корень шва, стабильная прихватка и меньше «задержек по сборке», фиксируемых инспектором при изготовлении катушек.
Целостность поверхности с измеримыми порогами (что проверяет инспектор перед сваркой)
На фитингах из нержавеющей стали состояние поверхности влияет и на качество сварки, и на скорость приёмки. Программы A403 управляют этим через измеримые пределы дефектов и повторный контроль после зачистки, что делает поставляемую поверхность предсказуемой для изготовления:
• Определённые пороги удаления: поверхностные трещины типа «рыбья чешуя» глубже 1/64 дюйма (0,4 мм) удаляются; механические дефекты глубже 1/16 дюйма (1,6 мм) удаляются; остальные дефекты ограничиваются ≤ 5% номинальной толщины стенки. Эти цифры позволяют входному контролю и службе качества цеха быстро принимать решение о годности/браковке без субъективных споров. • Повторный контроль после зачистки: после локальной шлифовки участок перепроверяется, чтобы поверхность фитинга оставалась пригодной для сварки и не скрывала дефекты типа подрезов, которые позже проявятся как проблемы при контроле PT/VT. • Одинаковое состояние поверхности по всему комплекту: поставка «без окалины / пассивированная» сокращает лишнюю очистку и переделки перед сваркой - это скрытая статья затрат при предварительном изготовлении из нержавеющей стали, особенно когда несколько бригад работают параллельно и разница в состоянии поверхности приводит к неодинаковому качеству швов.
Такой подход снижает вероятность обнаружения неприемлемого состояния поверхности только после начала сборки, когда катушка уже потребляет часы производственного времени.
Правила ремонта, исключающие скрытые риски при отгрузке (контрольные точки выпуска, снижающие затраты на NCR)
Самые дорогостоящие сбои в проектах с нержавеющей сталью обнаруживаются не на площадке поставщика, а после того, как площадка проекта уже задействовала трудовые ресурсы. Поэтому допустимость ремонта сваркой по A403 рассматривается как контрольная точка выпуска на стороне закупки, чтобы не отгружать фитинги, которые позже вызовут акты о несоответствии (NCR):
⒜ Жёсткие ограничения на ремонт сваркой: ремонт сваркой не допускается, когда глубина дефекта превышает 33 1/3% номинальной толщины стенки или когда площадь поражения превышает 10% площади поверхности фитинга. Фитинги за этими пределами не «ремонтируются и зашлифовываются» - они не выпускаются. ⒝ Контролируемое удаление дефектов: неприемлемые участки удаляются механическими методами или одобренной термической резкой/строжкой, затем очищаются и повторно контролируются для подтверждения исправности основного металла. ⒞ Влияние на приёмку проекта: контролируя допустимость ремонта до отгрузки, покупатель избегает позднего брака при приёмке или при контроле катушек, который иначе вызывает остановы и запуски изготовления, повторные заказы и срыв сроков.
Для закупки эти три контрольных механизма - геометрия сборки, пороги поверхности и допустимость ремонта - напрямую означают меньше задержек на площадке, меньше циклов переделок и более плавную приёмку в соответствии с ITP проекта.
Опыт сотрудничества (контроль поставок, изоляция партий и скорость приёмки)
Примечания к заказу (поля заказа, предотвращающие переделки)
Стандарт: ASTM A403 (явно укажите требование SI, если проект требует поставку в метрическом обозначении).
Марка: WP304/WP304L или WP316/WP316L.
Конструкция/класс: бесшовная или сварная; класс и объём NDE в соответствии с ITP проекта.
Размерный стандарт: ASME B16.9 (под сварку встык) и любые применимые требования MSS по типу фитинга.
Размер и серия: включите критически повторяющиеся позиции, например фитинги из нержавеющей стали 2 дюйма в сериях Sch 10S/40S/80S.
Состояние поверхности: пассивированная / без окалины; укажите любые дополнительные требования к отделке.
Приёмка ремонта: допустимость ремонта сваркой регулируется требованиями программы A403.
Комплект документации: MTC по плавке, комплект протоколов испытаний и сопоставление позиций упаковочного листа по плавке/партии.
Контроль закупок для остановов и предварительно изготовленных катушек
Комплекты для остановов и предварительно изготовленных катушек чаще выходят из строя из-за задержек при сборке и остановов по контролю качества, чем из-за теоретических вопросов по маркам. Ключевая точка контроля - сохранять согласованность ходовых позиций и сделать каждую коробку прослеживаемой на уровне позиций, чтобы катушки можно было выпускать сразу после приёмки.
Проблемы, останавливающие работу, встречающиеся в комплектах для остановов
• Смешение серий в одном комплекте катушек, создающее несовпадение толщины стенки при сборке и вынуждающее к переделкам и повторной резке. • Разброс концов (круглость и согласованность фаски), замедляющий выравнивание и увеличивающий время сварки. • MTC есть, но бесполезны: сертификаты существуют без чёткой привязки к фактически отгруженным отводам/тройникам, что вызывает карантин.
Контроль выпуска, прописанный в заказе
• Зафиксируйте повторяющиеся позиции по размеру и серии, например фитинги из нержавеющей стали 2 дюйма (NPS 2) в сериях Sch 10S/40S/80S, чтобы «близкие аналоги» не попадали в комплект катушек. • Требуйте упаковочный лист с привязкой плавка/партия по позициям, чтобы приёмка могла сверить маркировку → номер плавки → MTC без вскрытия и пересортировки коробок. • Поддерживайте однородность марок в комплектах для остановов по условиям среды, чтобы снизить риск смешения: только WP304L для внутренних общих коммуникаций и только WP316L для хлоридных/наружных/обмываемых катушек.
Преимущества исполнения GNEE
GNEE поставляет фитинги из нержавеющей стали как комплект с контролем выпуска, разработанный для быстрой приёмки и предсказуемого изготовления на площадке:
• Контроль смешения марок 304/316: заказы организуются по марке и плавке/партии, чтобы смешанные паллеты не превращались в смешанные катушки. Приёмочные команды могут сверять маркировку с упаковочным листом без вскрытия и пересортировки каждой коробки. • Контрольные точки выпуска, согласованные с приёмкой: состояние поверхности и допустимость ремонта рассматриваются как критерии выпуска отгрузки. Это снижает вероятность того, что «приемлемо на складе» станет «забраковано на площадке» - именно там обычно возникают затраты на NCR и потери сроков. • Документы привязаны к фактически отгружаемым изделиям: MTC, логика протоколов на растяжение и записи контроля собираются в соответствии с идентификатором печи/плавки и позициями упаковочного листа. Инспекторы могут проверять соответствие по плавке/партии, а не разбираться в неоднозначных PDF-файлах. • Более быстрый поток на повторяющихся размерах: позиции с высоким потреблением, например фитинги 2 дюйма, отгружаются со стабильной маркировкой и привязкой по позициям, чтобы служба качества на площадке могла быстро оформить их и поддерживать темп изготовления.
Бесплатный запрос цены
FAQ
Вопрос 1: Что такое фитинги из нержавеющей стали под сварку встык? Ответ 1: Фитинги из нержавеющей стали под сварку встык - это фабрично изготовленные компоненты, такие как отводы, тройники, переходы и заглушки, которые привариваются непосредственно к торцам труб из нержавеющей стали для трубопроводов под давлением и технологических линий; обычно поставляются в марках ASTM A403 WP.
Вопрос 2: Что означает WP в фитингах из нержавеющей стали ASTM A403? Ответ 2: WP обозначает марки деформируемых фитингов из нержавеющей стали, используемые в программах поставки для трубопроводов под давлением; класс WP может указывать на производственный маршрут (бесшовный или сварной) и метод/объём неразрушающего контроля (NDE), связанный с классом фитинга.
Вопрос 3: Нержавеющая сталь 304 против 316 - в чём разница для фитингов? Ответ 3: 316 содержит молибден и обычно выбирается там, где хлориды повышают риск питтинга; 304 широко применяется для обычных сред, где приоритетом являются широкая коррозионная стойкость и контроль стоимости.
Вопрос 4: Магнитна ли нержавеющая сталь 316 (и магнитна ли нержавеющая сталь 304)? Ответ 4: В отожжённом состоянии аустенитная нержавеющая сталь 304 и 316, как правило, немагнитна или слабо магнитна, но холодная деформация и некоторые условия изготовления могут повысить магнитную реакцию; подтверждение марки привязано к идентичности плавки, химическому составу по MTC и PMI там, где это требуется.
горячая этикетка : типы фитингов в объёме поставки (astm a403 wp — фитинги из нержавеющей стали), Китай типы фитингов в объёме поставки (astm a403 wp — фитинги из нержавеющей стали) Производитель, Поставщики, Завод


