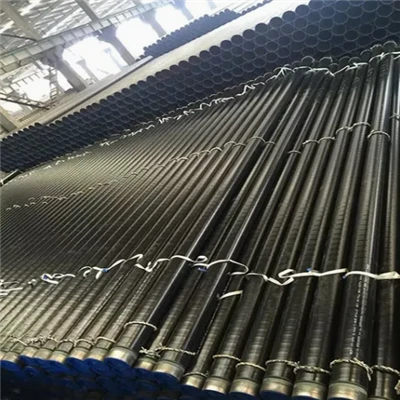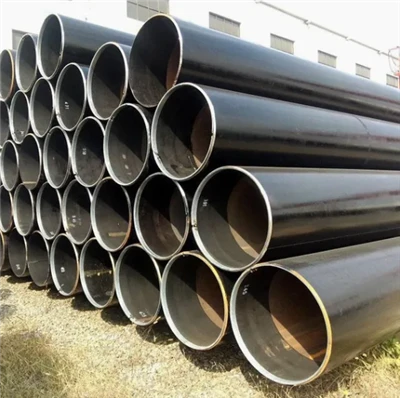
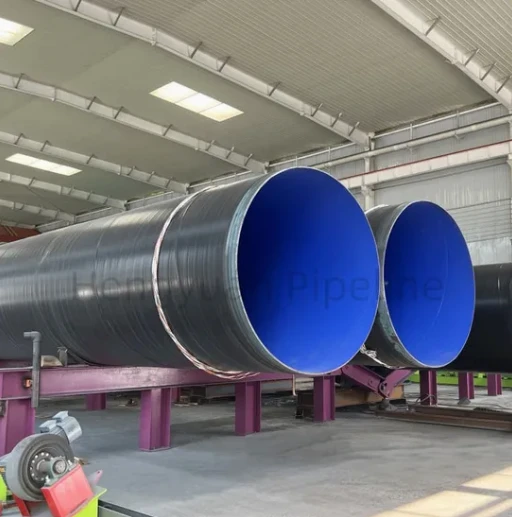
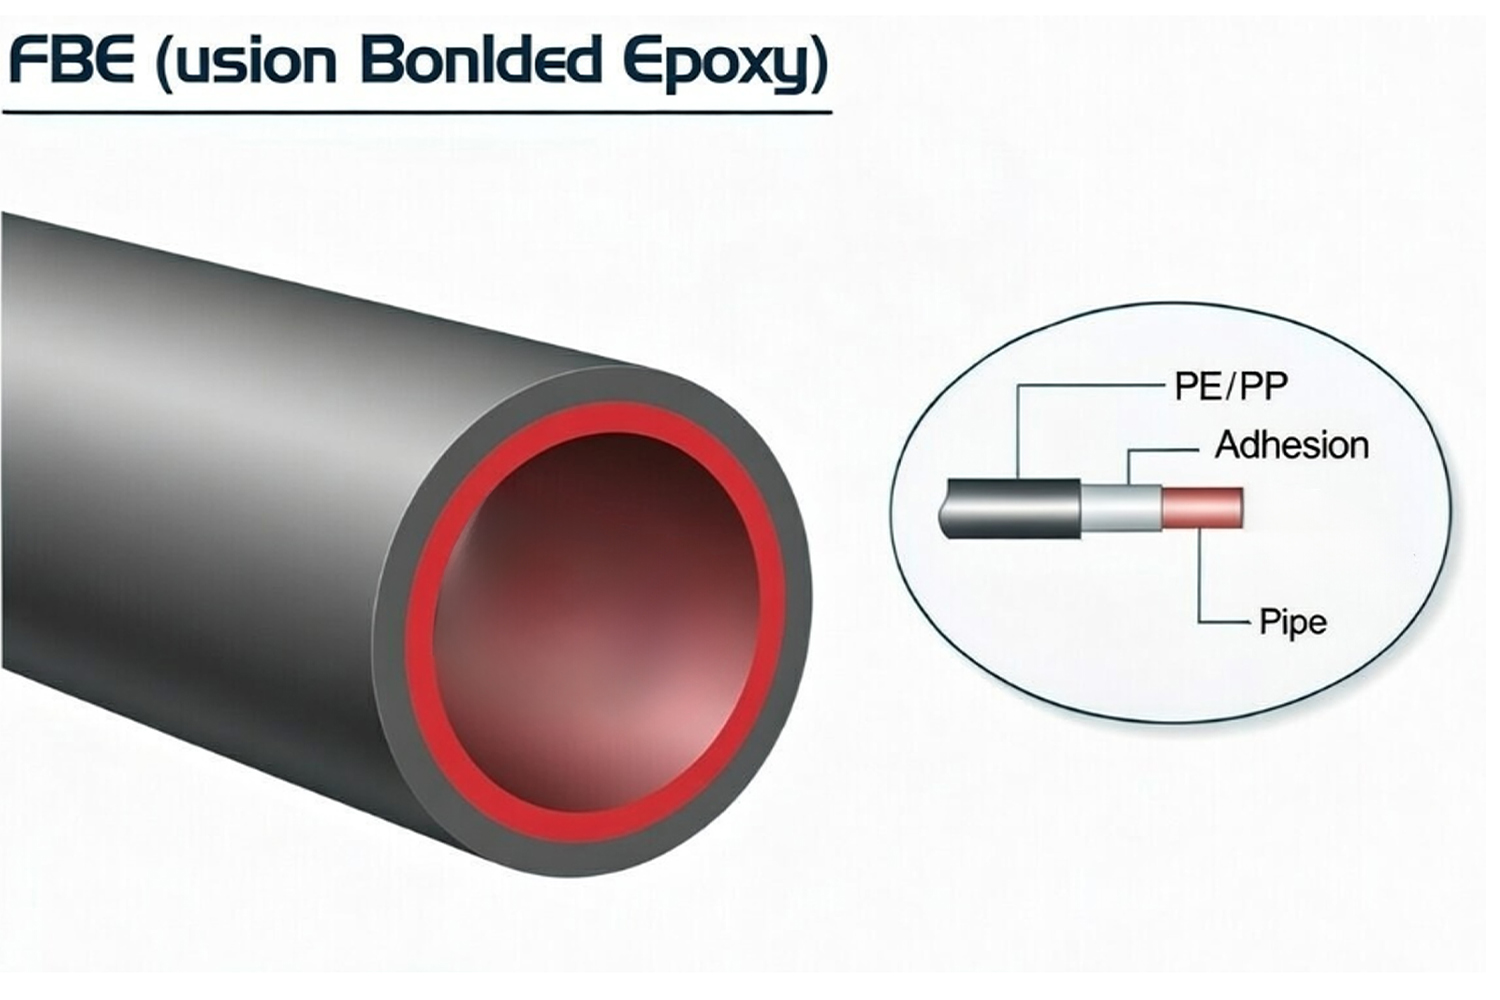
Труба с покрытием FBE - это бесшовная или сварная труба из углеродистой или низколегированной стали, защищённая наносимым в заводских условиях термореактивным эпоксидным порошковым покрытием. Стальная основа может изготавливаться бесшовным, HFW/ERW, LSAW или SSAW способами по требованиям API 5L, ASTM, EN или специальным проектным требованиям к трубопроводным трубам, при этом система FBE специфицируется отдельно в зависимости от рабочей температуры, условий подземной прокладки или погружения, способа монтажа и риска механических повреждений. В процессе производства поверхность трубы обезжиривается, подвергается абразивной очистке до требуемой степени чистоты и шероховатости, нагревается в пределах аттестованного температурного окна нанесения порошка и обрабатывается электростатическим напылением эпоксидного порошка. Порошок плавится при контакте с горячей сталью, смачивает шероховатый профиль, желатинизируется и химически сшивается в непрерывную термореактивную плёнку, непосредственно сцепленную с основой.
Это сцепленное покрытие ограничивает контакт стали с почвенной влагой, грунтовыми водами, растворёнными солями и другими коррозионно-активными компонентами и обычно применяется совместно с правильно спроектированной системой катодной защиты для подземных и подводных трубопроводов. Термин FBE описывает только защитную систему покрытия; он не определяет класс прочности трубы, способ изготовления, толщину стенки, номинальное давление или механические свойства базовой трубы.
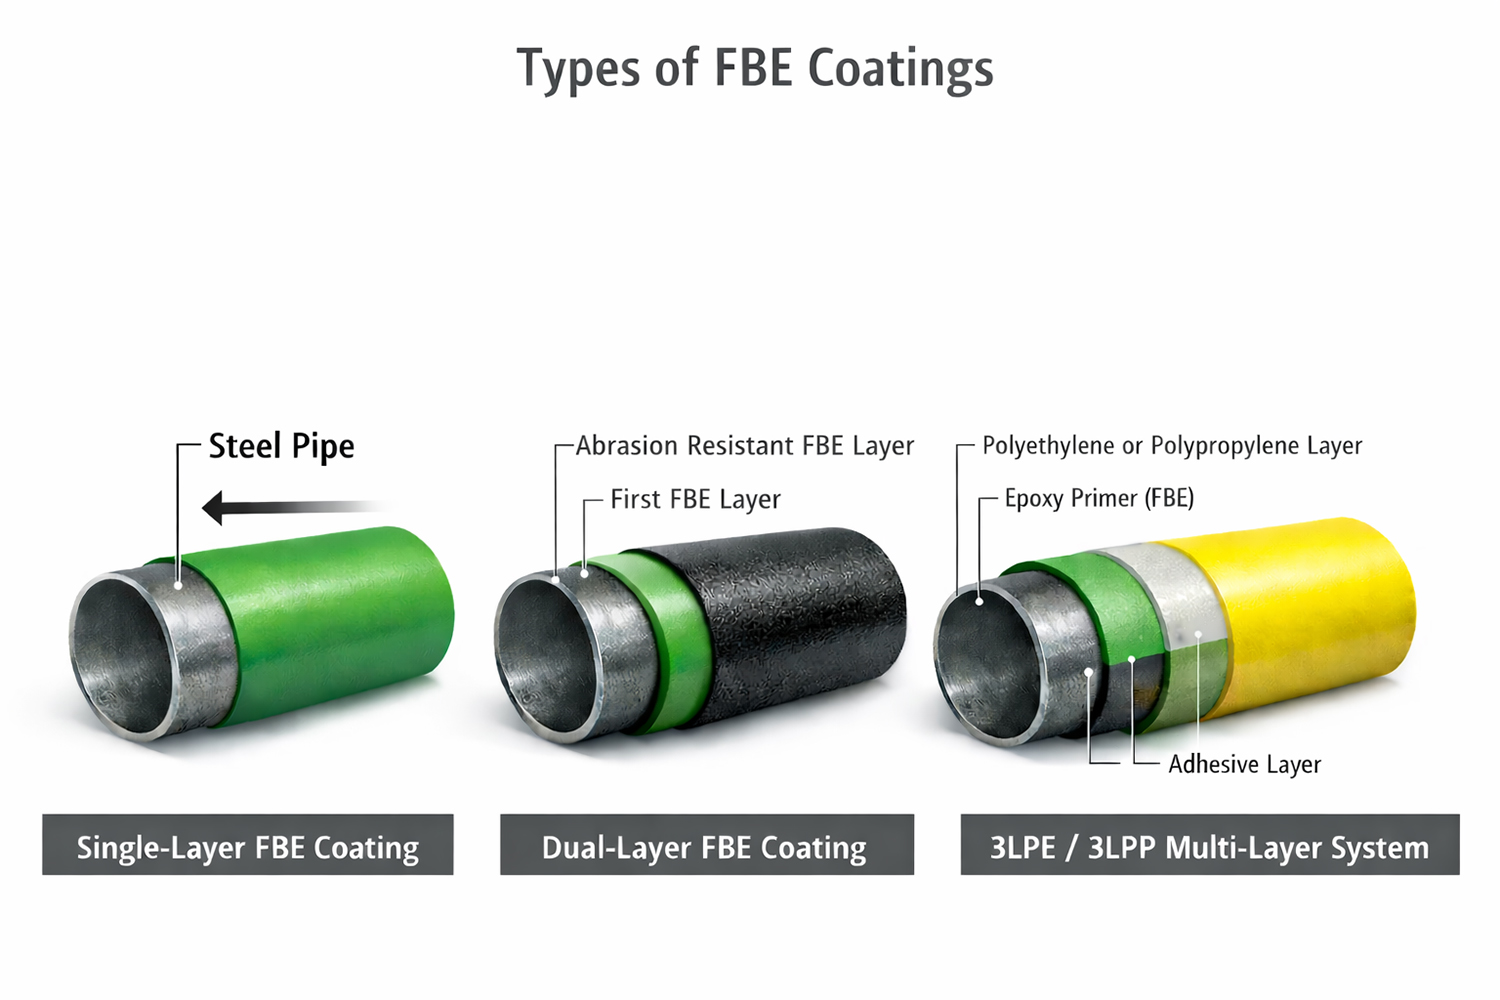
В зависимости от рабочей температуры, способа монтажа и риска механических повреждений труба с покрытием FBE может использовать:
- однослойное наружное покрытие FBE;
- двухслойное покрытие FBE с износостойким наружным слоем;
- FBE в качестве антикоррозионной грунтовки в системе 3LPE или 3LPP;
- внутреннее покрытие FBE, если этого требуют рабочая среда и применимый стандарт на водопроводные или технологические трубы.
Наружные и внутренние системы FBE должны специфицироваться раздельно. Порошок, аттестованный для подземной наружной службы трубопровода, автоматически не подходит для питьевой воды, пластовой воды, химических сред, высокотемпературной внутренней эксплуатации или задач улучшения потока.
Типичные области применения
Покрытие FBE применяется там, где защита от коррозии должна оставаться измеримо обеспеченной благодаря контролируемой подготовке поверхности, нанесению покрытия, контролю DFT, поиску дефектов (holiday detection), ремонту и прослеживаемым записям о сдаче.
Нефте- и газопроводы: наружное покрытие FBE наносится на подземные и подводные магистральные трубопроводы, сборные линии и промысловые трубопроводы. Покрытие изолирует сталь от влажного грунта, грунтовых вод и растворённого ионного загрязнения, оставаясь совместимым с катодной защитой. При выборе следует учитывать рабочую температуру, состояние грунта, деформации трубы, конструкцию стыков, качество обратной засыпки и ожидаемую нагрузку при транспортировке, раскладке и опуске в траншею.
Однослойное FBE пригодно там, где повреждения при монтаже контролируются. Двухслойное или износостойкое FBE может специфицироваться для переходов под дорогами, речных переходов, горизонтально-направленного бурения и других участков, подверженных более высоким ударным, скребковым нагрузкам или повреждениям при протяжке.
Водопроводные и канализационные трубопроводы: покрытие и футеровка FBE могут наноситься на стальные водопроводные трубы и фитинги по AWWA C213 и проектным требованиям. Наружное покрытие защищает подземную сталь от почвенной коррозии, а внутренняя футеровка должна быть отдельно аттестована для перекачиваемой воды или сточных вод.
Для питьевого водоснабжения спецификация должна определять требуемое санитарное одобрение для питьевой воды, режим отверждения, допустимые пределы экстрагируемых веществ, метод поиска дефектов, требования к чистоте и обработку сварных торцов, фланцев и монтажных стыков.
Фитинги и арматура: FBE может наноситься на отводы, тройники, переходы, корпуса арматуры и другие стальные или чёрные компоненты трубопроводов. Эти изделия требуют дополнительного контроля по кромкам, сварным швам, переходам корпуса, ответвлениям, полостям и участкам сложной геометрии, поскольку электростатическое экранирование и локальные потери тепла могут создавать зоны тонкой плёнки.
Когда в объём включаются арматура или гидранты, границы покрытия должны разграничивать наружное FBE и защитные внутренние покрытия. AWWA C550 применяется именно к внутренним покрытиям для аттестации водопроводной арматуры и гидрантов, а не является общим стандартом наружного покрытия стальных труб.
Арматурная сталь, в зависимости от проекта: наплавляемый эпоксидный состав также применяется на арматурной стали для снижения контакта с хлоридами и влагой в бетонных конструкциях. Однако арматура с покрытием FBE подчиняется собственным стандартам на материал, гибку, обращение и ремонт. Данные аттестации арматуры не должны использоваться в качестве доказательства приёмки для проекта труб с покрытием FBE.
Объём спецификации на покрытие труб и позиции приёмки
Практичная спецификация на покрытие FBE связывает каждое поле заказа с измеримой производственной или контрольной записью. Окончательные требования обычно реализуются через утверждённый план контроля и испытаний (ITP).
Краткий обзор спецификации для запросов цен на покрытие труб
| Позиция | Типичное определение в RFQ / ITP | Предмет приёмки |
|---|---|---|
| Система покрытия | Однослойное FBE, двухслойное FBE, износостойкое FBE или FBE-грунтовка в составе 3LPE/3LPP | Структура системы соответствует рабочей температуре, способу монтажа и риску механических повреждений |
| Базовая труба | Стандарт, редакция, класс прочности, способ изготовления, наружный диаметр, толщина стенки, длина и состояние торцов | В линию покрытия поступает труба с правильным материалом и геометрией |
| Подготовка поверхности | Степень чистоты, аттестованный профиль шероховатости, ограничения по пыли и растворимым загрязнениям | Поверхность стали пригодна для стабильной адгезии покрытия |
| DFT / толщина | Минимум, номинал или допустимый диапазон, схема измерений и метод прибора | Толщина плёнки достаточна и распределена равномерно, без чрезмерного слоя |
| Поиск дефектов / пористость | Тип дефектоскопа, база напряжения, охват контроля, правила ремонта и повторных испытаний | Покрытие образует непрерывный антикоррозионный барьер без сквозных несплошностей |
| Торцы труб / участок без покрытия | Длина и допуск участка без покрытия, состояние фаски и временная защита | Сварка и покрытие стыков на трассе выполнимы без загрязнения или размерного конфликта |
| Ремонты | Утверждённый ремонтный материал, метод подготовки, максимальный размер ремонта и обязательный повторный контроль | Локальные дефекты устраняются по контролируемому и документируемому процессу |
| Прослеживаемость | Идентификатор трубы, связанный с номером плавки, партией покрытия, партией порошка, протоколами контроля и упаковочным листом | Физическая труба остаётся связанной с полным комплектом сдаточной документации |
Для наружного однослойного FBE на трубопроводах транспорта нефти и газа стандарт ISO 21809-2:2026 регламентирует аттестацию, нанесение, контроль, испытания, обращение и хранение. AMPP/NACE SP0394-2023 содержит дополнительную отраслевую практику для заводского однослойного наружного покрытия FBE.
CSA Z245.20:22 применяется к заводскому наружному эпоксидному покрытию FBE для стальных труб. CSA Z245.21 охватывает полиэтиленовое покрытие и не должен использоваться в качестве основного стандарта на покрытие FBE.
AWWA C213-22 применим, когда покрытия или футеровка FBE специфицируются для стальных водопроводных труб и фитингов. AWWA C550-24 применяется к защитным внутренним покрытиям арматуры и гидрантов в рамках заявленной области водоснабжения.
Заказ на поставку должен указывать требуемую редакцию стандарта и любые проектные дополнения. Ссылка на стандарт не отменяет необходимости определить DFT, расчётную температуру, участки без покрытия, пределы ремонта, аттестационные испытания, периодичность контроля и проектную документацию.
Процесс нанесения (подготовка поверхности, нагрев, порошок, плавление и отверждение)
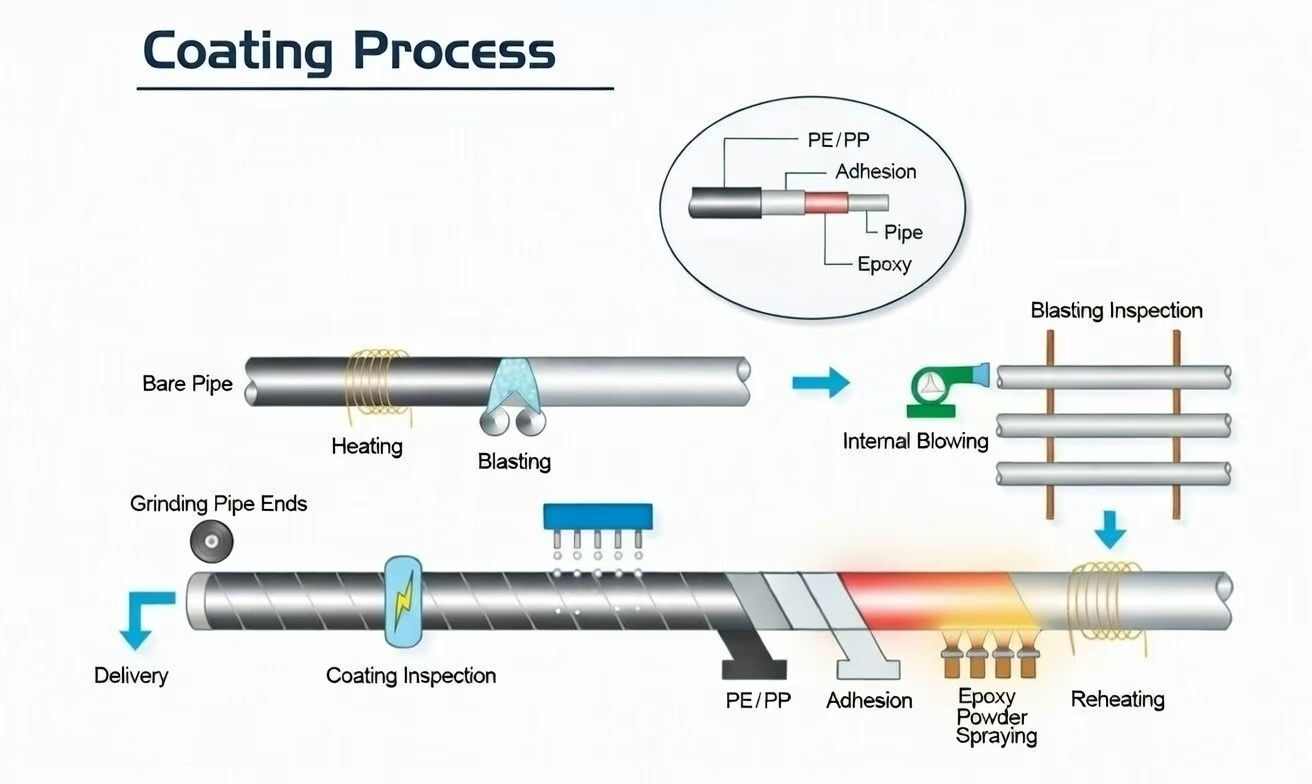
Эксплуатационные характеристики покрытия FBE формируются ещё до того, как порошок коснётся трубы. Состояние поверхности, управление температурой, обращение с порошком и история отверждения должны оставаться в пределах аттестованного технологического окна на протяжении всего производства.
1. Подготовка поверхности
Масло, смазка, временные покрытия, следы маркировки и прочие загрязнения удаляются до абразивной очистки. Дефекты стали, такие как острые заусенцы, закаты, брызги сварки и выступающие кромки шлифовки, следует устранять, поскольку тонкая термореактивная плёнка не может надёжно перекрыть недопустимое состояние основы.
Затем труба подвергается абразивной очистке до заданной степени чистоты, обычно ISO 8501-1 Sa 2½ или SSPC-SP 10/NACE No. 2, если это требуется применимой процедурой. Очистка также создаёт профиль шероховатости, обеспечивающий механическое сцепление FBE со сталью.
Контроль может включать:
- визуальное сравнение чистоты;
- измерение профиля шероховатости с использованием реперной ленты или калиброванного профилометра;
- оценку запылённости;
- испытание на растворимые соли, если оно предусмотрено;
- проверку температуры поверхности трубы и точки росы;
- подтверждение удаления сыпучего абразива и внедрённых загрязнений;
- контроль интервала между очисткой и нанесением покрытия.
Требуемый профиль шероховатости определяется выбранным порошком FBE и аттестованной процедурой покрытия. Фиксированный диапазон профиля не следует автоматически переносить из другой порошковой системы.
2. Предварительный нагрев
Очищенная труба нагревается индукционными катушками или иной утверждённой системой нагрева. Сталь должна достичь специфичного для порошка температурного окна нанесения до входа в камеру напыления.
Управление температурой должно учитывать:
- толщину стенки и теплоёмкость трубы;
- равномерность температуры по окружности;
- изменение температуры по длине трубы;
- потери тепла у торцов трубы и на участках без покрытия;
- скорость линии покрытия;
- требуемое время желатинизации и отверждения;
- калиброванные инфракрасные и контактные приборы измерения температуры.
Температура стали ниже аттестованного диапазона может привести к неполному плавлению, плохому смачиванию поверхности, слабой адгезии и недоотверждению. Чрезмерная температура может ускорить желатинизацию, снизить гибкость плёнки, испортить порошок или создать непригодный режим отверждения. Производственная запись должна отражать фактические измеренные температуры, а не только настройку нагревателя.
3. Электростатическое нанесение порошка
Заряженный электростатически порошок FBE напыляется на заземлённую и нагретую стальную трубу. Порошок плавится при контакте, затекает в профиль шероховатости и сливается в непрерывную плёнку.
Контроль нанесения обычно включает:
- наименование порошка и номер партии;
- условия хранения порошка и срок годности;
- ограничения на первичный и регенерированный порошок;
- положение распылительных пистолетов и напряжение;
- скорость подачи порошка;
- скорость вращения трубы или конвейера;
- чистоту камеры напыления;
- осаждение на сварных швах;
- маскировку и контроль участков без покрытия;
- наращивание плёнки на торцах трубы и геометрических переходах.
Локальную толщину DFT следует проверять на сварных швах, шлифованных участках, торцах трубы и в других местах, где геометрия поверхности или колебания температуры могут влиять на осаждение покрытия.
4. Отверждение и охлаждение
После нанесения остаточное тепло стали позволяет расплавленной эпоксидной смоле желатинизироваться и химически сшиваться. Требуемое состояние отверждения зависит от рецептуры порошка, температурной истории стали, толщины плёнки и времени до закалки.
Утверждённая процедура должна определять:
- допустимое температурное окно нанесения;
- минимальное время отверждения или выдержки;
- ограничения скорости линии;
- время до водяной закалки;
- дополнительный подогрев, если требуется;
- метод подтверждения отверждения;
- действия после отклонения температуры или скорости линии.
Дифференциальная сканирующая калориметрия может применяться по требованию для оценки свойств порошка, температуры стеклования или степени отверждения. Периодичность испытаний и критерии приёмки должны соответствовать применимому стандарту, аттестации покрытия и проектному ITP.
Охлаждение начинается только после достижения достаточного отверждения. В соответствии с аттестованной процедурой может применяться охлаждение воздухом, водяная закалка или ступенчатое охлаждение. Преждевременная закалка может прервать отверждение, а неосторожное обращение до достаточного охлаждения - оставить следы или деформировать готовое покрытие.
После охлаждения труба с покрытием FBE проходит визуальный контроль, измерение DFT, поиск дефектов, проверку участков без покрытия, допустимый ремонт, повторные испытания, маркировку и защищённое хранение.
Ключевые эксплуатационные свойства
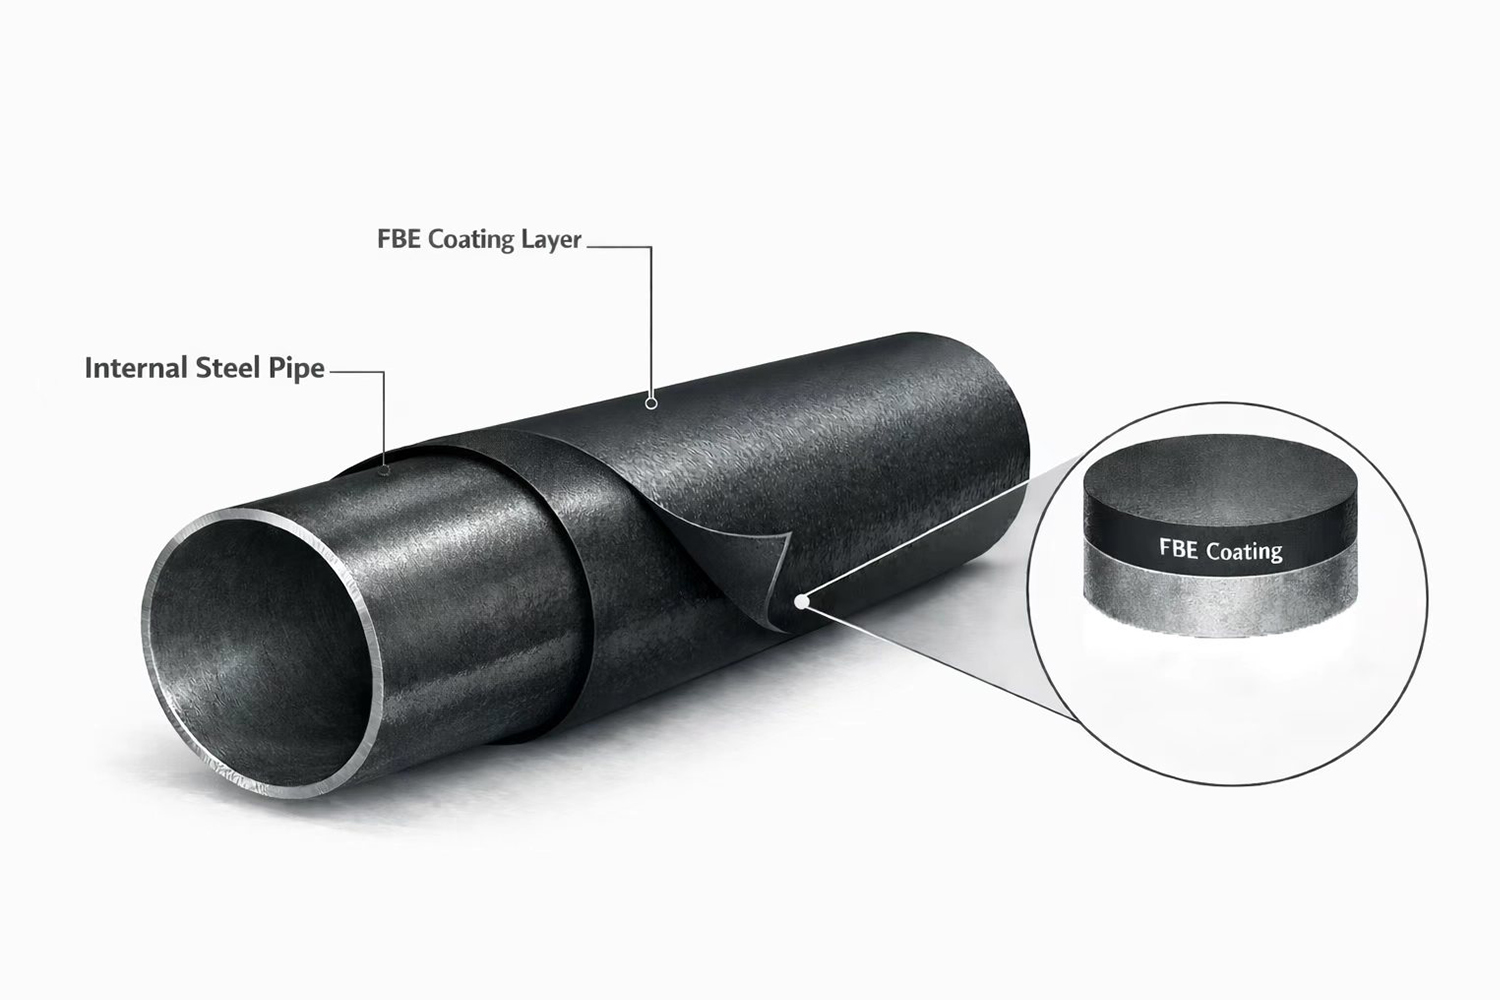
Наплавляемое эпоксидное покрытие выбирают потому, что его характеристики могут быть привязаны к определённым аттестационным испытаниям и измеримым производственным контролируемым параметрам.
Защита от коррозии: отверждённая плёнка отделяет сталь от влаги, кислорода, солей и других внешних коррозионных факторов. Характеристики зависят от сплошности покрытия, адгезии, отверждения, толщины плёнки и пригодности выбранного порошка для фактической среды эксплуатации.
Высокая адгезия: FBE сцепляется непосредственно с правильно подготовленной сталью. Стабильная адгезия требует контролируемых чистоты, профиля шероховатости, температуры нанесения, отверждения и защиты от загрязнения между очисткой и покрытием.
Химическая стойкость: аттестованные системы FBE могут противостоять ряду почвенных химикатов, компонентов грунтовых вод и сред трубопроводов. Химическая стойкость зависит от конкретного продукта и температуры и должна подтверждаться для фактического воздействия, а не описываться как неограниченная.
Стойкость к катодному отслаиванию: для трубопроводов, эксплуатируемых с катодной защитой, систему покрытия обычно оценивают по стойкости к отслаиванию вокруг искусственно созданного дефекта при заданных напряжении, электролите, температуре и времени выдержки. Результаты аттестации не взаимозаменяемы между разными порошками, циклами отверждения или рабочими температурами.
Прочность и гибкость: аттестованная система FBE обеспечивает стойкость к ударным воздействиям при обращении и способна воспринимать контролируемые деформации трубы. Фактическая гибкость зависит от химии порошка, DFT, отверждения, диаметра трубы, толщины стенки и условий изгиба. Двухслойные системы могут выбираться там, где требуются повышенная абразивная стойкость и стойкость к монтажным повреждениям.
Гладкая и контролируемая поверхность: наружное FBE образует равномерную поверхность, пригодную для визуального контроля, измерения DFT и поиска дефектов. Оно не снижает внутреннее сопротивление потоку в трубопроводе, поскольку расположено снаружи трубы. О снижении внутренней шероховатости можно говорить только при нанесении отдельно специфицированной и аттестованной внутренней футеровки FBE.
Системные взаимосвязи: эпоксидная грунтовка и эпоксидная краска
Документы на покрытие часто содержат несколько терминов, связанных с эпоксидными материалами, поскольку разные слои и разные места выполнения работ требуют разных методов нанесения.
• Эпоксидная грунтовка: в многослойных наружных системах покрытия (например, полиолефиновых) базовый эпоксидный слой обычно называют эпоксидной грунтовкой, поскольку он закрепляет систему на очищенной дробью стали и выполняет основную антикоррозионную функцию. На многих производственных линиях именно FBE служит этим слоем эпоксидной грунтовки в полной структуре системы. • Износостойкое двухслойное FBE (по определению проекта): там, где риск монтажных повреждений возрастает на переходах (дороги, водные преграды и стеснённые коммуникации), могут специфицироваться двухслойные или износостойкие системы FBE, обеспечивающие дополнительную механическую защиту сверх стандартного однослойного покрытия FBE. • Эпоксидная краска: в зонах монтажных стыков, заводских отводов и локальных ремонтов заводское наплавление порошка на месте, как правило, не выполняется. В этих зонах в качестве эпоксидной краски для полосового покрытия, подкрашивания или ремонта часто специфицируются жидкие эпоксидные материалы с последующим повторным контролем сплошности для закрытия приёмки.
Типы и разновидности
Покрытие FBE поставляется в различных исполнениях в зависимости от коррозионного воздействия, рабочей температуры и риска монтажных повреждений.
Однослойное FBE: один слой термореактивного эпоксидного порошка, сцепленный непосредственно с подготовленной сталью. Используется в качестве основного наружного антикоррозионного барьера там, где обращение с трубой, состояние траншеи и повреждения при засыпке надёжно контролируются.
Запрос цен (RFQ) должен определять аттестацию порошка, DFT, подготовку поверхности, окно нанесения и отверждения, участки без покрытия, испытание на дефекты, пределы ремонта и записи прослеживаемости.
Двухслойное FBE: двухслойная конструкция FBE добавляет износостойкий или механически усиленный наружный слой поверх основного антикоррозионного FBE. Применяется для переходов, сложного рельефа, протяжки при ГНБ и других мест, где одиночный слой может подвергаться более сильным механическим повреждениям.
Двухслойное FBE не отменяет необходимости аккуратного обращения, подходящих роликов, мягких опор, совместимого покрытия стыков и контроля после монтажа.
Многослойные системы - 3LPE и 3LPP: FBE образует первый антикоррозионный слой в трёхслойном полиолефиновом покрытии. Адгезионный слой связывает FBE с наружным слоем PE или PP, а полиолефин обеспечивает дополнительные механические характеристики и барьер для влаги.
Запрос цен должен содержать полную систему 3LPE или 3LPP, требования к отдельным слоям, суммарную толщину, геометрию участков без покрытия, испытания на отслаивание или адгезию, контроль дефектов, ремонтную систему и комплект прослеживаемости.
Комплект контроля и документации
Приёмка покрытия FBE обычно закрывается, когда покупатель может (1) проверить, что система покрытия и объём контроля соответствуют RFQ/ITP, (2) проследить каждую трубу до партии покрытия и протокола испытаний и (3) подтвердить, что ремонты и повторные испытания выполнены и задокументированы без открытых удержаний.
Типичные поставляемые материалы включают: ⒈ Записи управления процессом и материалами: процедуру покрытия и ITP (утверждённые проектом), журналы входного контроля, сертификаты партий/лотов эпоксидного порошка (CoA), прослеживаемость партий, контроль хранения и сроков годности, а также параметры технологического процесса линии, включая контроль абразива, целевые значения профиля поверхности и температурное окно предварительного нагрева (180–250 °C), использованное при производстве. ⒉ Подтверждение подготовки поверхности и нанесения: верификацию чистоты (например, Sa 2½ / NACE No. 2, если предусмотрено), измерения профиля поверхности (например, 50–100 мкм, если предусмотрено), показания температуры предварительного нагрева по длине трубы и журналы нанесения, подтверждающие повторяемость по производственной партии, торцам трубы и участкам без покрытия. ⒊ Протоколы контроля готового покрытия: результаты DFT с идентификацией прослеживаемого прибора и заданной схемой измерений (мин/сред/макс относительно специфицированного диапазона), записи испытаний на дефекты (holiday/jeep-тест) с указанием критериев испытательного напряжения, объёма охвата, результатов и обнаруженных несплошностей, а также замечания визуального контроля состояния покрытия и соответствия торцов и участков без покрытия. ⒋ Комплект закрытия ремонтов и повторных испытаний: реестр ремонтов с указанием типа дефекта, расположения (по идентификатору трубы и позиции), ремонтного материала/метода, подтверждения отверждения (по требованию) и обязательных результатов повторных испытаний (повторный holiday-тест и повторная проверка DFT) до достижения приёмки сплошности без открытых ремонтов. ⒌ Матрица прослеживаемости и сдаточный досье: матрицу прослеживаемости, связывающую маркировку/идентификатор трубы с партией покрытия и партией порошка, номерами протоколов контроля (DFT/дефекты/ремонты) и позициями упаковочного листа, дополненную сертификатами калибровки контрольного оборудования (толщиномер DFT, дефектоскоп, температурные приборы) и определёнными проектом записями аттестации/лабораторных испытаний, если требуется (например, адгезия, катодное отслаивание, удар/абразивный износ).
Поставка и поддержка выполнения проектов
GNEE поддерживает поставки покрытия FBE, согласуя объём покрытия с измеримыми доказательствами приёмки, чтобы рассмотрение RFQ, выполнение ITP и утверждение сдачи могли закрываться с первого представления.
Типичный охват выполнения включает: Подтверждение объёма: тип системы покрытия (однослойное FBE, двухслойное износостойкое FBE или FBE в качестве эпоксидной грунтовки в 3LPE/3LPP), окно DFT, критерии holiday (jeep) теста, длину участка без покрытия, пределы ремонта и требования к повторным испытаниям, согласованные со способом монтажа и интерфейсом монтажных стыков. Контроль партий и документов: идентификацию трубы, связанную с партией покрытия и партией порошка, с показаниями DFT, журналами испытаний на дефекты и записями ремонта/повторных испытаний, организованными по трубе или партии и привязанными к позициям упаковочного листа. Защита при обращении: определённая и применённая защита участков без покрытия и фасок/торцов для снижения повреждений при погрузке, транспортировке и складских операциях, сохраняющая единообразие состояния торцов для сварки и покрытия стыков на трассе. Сдаточное досье: консолидированный комплект, объединяющий записи технологического процесса покрытия, результаты контроля, доказательства калибровки/аттестации (по определению проекта), матрицу прослеживаемости и отгрузочные документы в структуре, готовой к рассмотрению, что сокращает циклы повторных представлений.
Бесплатный расчёт стоимости
Часто задаваемые вопросы
Вопрос 1: Что такое наплавляемое эпоксидное покрытие и что означает «наплавление» в покрытии FBE? Ответ: Наплавляемое эпоксидное покрытие - это эпоксидное порошковое покрытие, наносимое на предварительно нагретую сталь; «наплавление» - это плавление порошка и смачивание им горячей поверхности стали, растекание в непрерывную плёнку с последующим отверждением в сшитый эпоксидный барьер.
Вопрос 2: Есть ли разница между покрытием FBE и порошковым покрытием FBE? Ответ: Покрытие FBE описывает окончательное отверждённое покрытие на трубе или компоненте, тогда как порошковое покрытие FBE подчёркивает порошковый материал и процесс порошкового нанесения, используемый для формирования этого покрытия.
Вопрос 3: Какие контрольные операции обычно используются для приёмки покрытия FBE на трубах с покрытием? Ответ: Приёмка обычно концентрируется на распределении толщины сухой плёнки (DFT), испытаниях на дефекты/пористость, записях ремонтов и повторных испытаний, контроле торцов и участков без покрытия, а также прослеживаемости, связывающей идентификатор трубы с партией покрытия и журналами контроля.
Вопрос 4: Каково место эпоксидной грунтовки и эпоксидной краски в проекте покрытия труб, где специфицировано покрытие FBE? Ответ: Эпоксидная грунтовка обычно описывает базовый эпоксидный слой в многослойных системах, где FBE может выполнять роль слоя грунтовки, тогда как эпоксидная краска, как правило, используется для покрытия монтажных стыков или локальных ремонтов там, где наплавление порошка на месте не выполняется.

горячая этикетка : труба с покрытием fbe, Китай труба с покрытием fbe Производитель, Поставщики, Завод