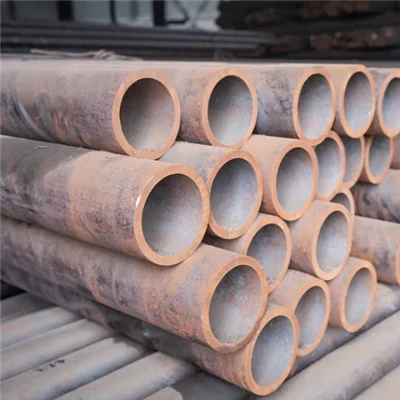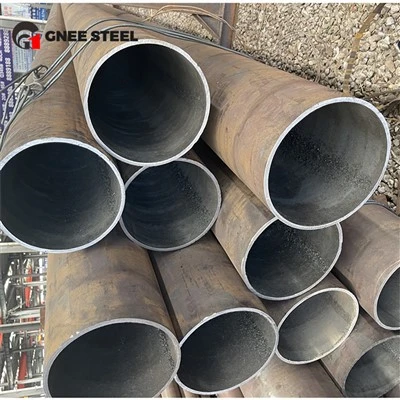
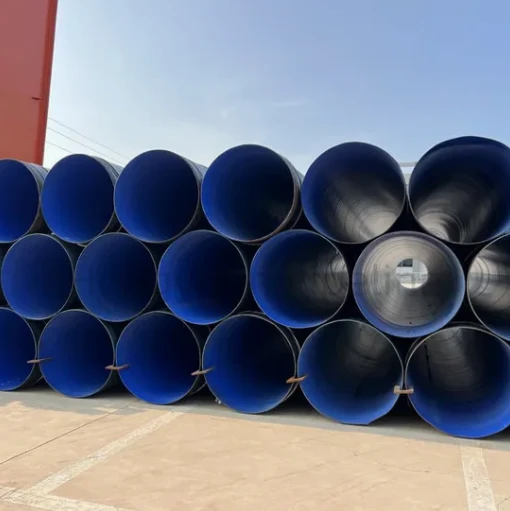
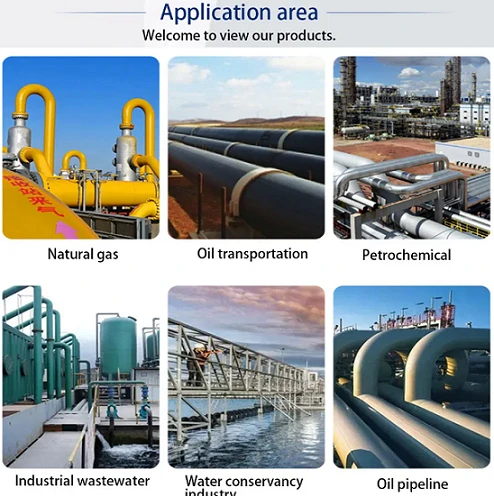
Труба с покрытием 3LPE (труба с трёхслойным полиэтиленовым покрытием) защищена грунтовкой из наплавляемой эпоксидной смолы (FBE), сополимерным адгезивом и экструдированным полиэтиленовым верхним слоем. Система покрытия наносится на бесшовные или сварные стальные трубопроводные трубы. Грунтовка FBE наносится непосредственно на очищенную дробью и нагретую поверхность стали, образуя основной антикоррозионный интерфейс; адгезив обеспечивает химическую и механическую связь между эпоксидным слоем и полиэтиленом; а верхний слой PE обеспечивает толщину, прочность и влагостойкость, необходимые для защиты трубы при подъёме, транспортировке, хранении, опуске в траншею и обратной засыпке. Система обычно специфицируется для подземных и подводных магистральных нефте-, газо- и водопроводов, сборных линий, речных переходов и трасс через влажные или коррозионные грунты, где стойкость к коррозии должна сочетаться с защитой от удара, вдавливания и абразивного износа. Для протяжки при ГНБ, каменистой засыпки, повышенной рабочей температуры или бетонного утяжеляющего покрытия класс покрытия, абразивная защита, геометрия участков без покрытия и совместимость монтажных стыков требуют проектной аттестации.
Систему покрытия 3LPE следует рассматривать как интегрированную, основанную на стандартах систему антикоррозионной защиты, спроектированную, аттестованную и контролируемую для заданных условий эксплуатации, а не как простое сочетание трёх слоёв покрытия. Покрытие должно обеспечивать эффективное сопротивление почвенному загрязнению и ожидаемым термоциклам; однако эти свойства не должны использоваться для компенсации неполного покрытия FBE, недостаточного отверждения FBE или слабого адгезионного сцепления.
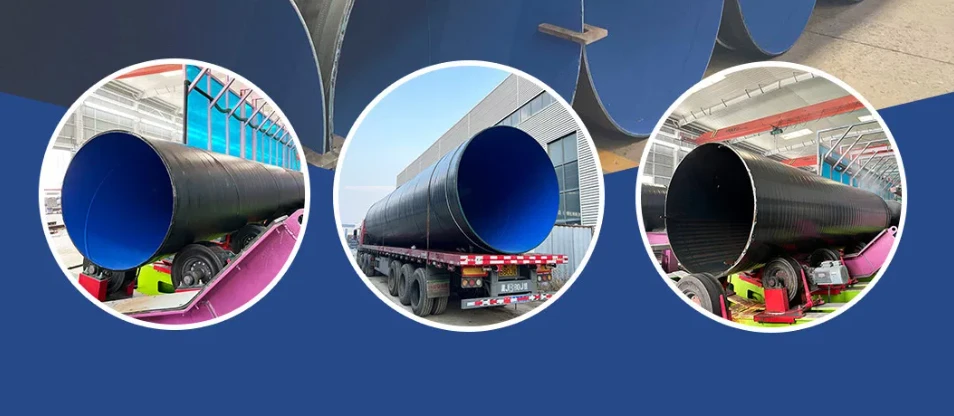
GNEE поставляет трубы с покрытием 3LPE на бесшовной, HFW/ERW, LSAW и SSAW основе для подземных и подводных магистральных нефте-, газо- и водопроводов. Требования к базовой трубе и покрытию могут согласовываться с API Spec 5L, ISO 3183, ISO 21809-1, DIN 30670-1, CSA Z245.21 и утверждёнными проектными спецификациями. Следующая таблица разделяет функции и основные вопросы приёмки каждого слоя в системе покрытия 3PE.
| Слой покрытия | Материал | Инженерная функция | Основной вопрос приёмки |
|---|---|---|---|
| Первый слой | Наплавляемая эпоксидная смола (FBE) | Сцепляется с подготовленной сталью и образует основной антикоррозионный интерфейс | Чистота поверхности, профиль, температура нанесения, отверждение и сплошность плёнки |
| Второй слой | Сополимерный или привитой адгезив | Химически и механически соединяет эпоксидный слой с полиэтиленовым верхним слоем | Совместимость материалов, температура экструзии и окно нанесения |
| Третий слой | Экструдированный полиэтилен | Обеспечивает влагостойкость и защищает нижележащие слои от удара, вдавливания и абразивного износа | Суммарная толщина, сплошность, ударостойкость и повреждения при обращении |
Спецификации трубы с покрытием 3LPE
Диапазон поставки 4–60 дюймов и ориентировочный диапазон покрытия примерно 1.8–3.7 мм. Окончательная доступность зависит от размеров базовой трубы, мощности линии покрытия, класса покрытия и проектной аттестации.
Скачать: 3LPE_Coated_Pipe_Specification_and_Ordering_Guide.pdf
Стандарты и соответствие для труб 3LPE
Базовая труба и наружное покрытие регламентируются разными техническими документами. Сертификат на базовую трубу подтверждает стальное изделие. Сам по себе он не подтверждает соответствие наружного покрытия проектной спецификации на покрытие.
| Стандарт | Область применения в заказе труб 3LPE |
|---|---|
| ISO 21809-1:2018 | Наносимые на заводе наружные трёхслойные покрытия PE и PP для подземных и подводных стальных трубопроводов |
| DIN 30670-1:2024 | Экструдированные полиэтиленовые покрытия заводского нанесения на стальные трубы и фитинги |
| CSA Z245.21:22 | Аттестация, нанесение, контроль, испытания, обращение и хранение полиэтиленового покрытия заводского нанесения для стальных труб |
| API Spec 5L | Требования к изготовлению и приёмке бесшовных и сварных стальных трубопроводных труб |
| ISO 3183:2019 | Бесшовные и сварные стальные трубы PSL 1 и PSL 2 для систем трубопроводного транспорта |
| ISO 8501-1 | Визуальная оценка чистоты стальной поверхности перед покрытием |
| Серия ISO 8502 | Оценка пыли, растворимых солей и других загрязнений поверхности |
| Серия ISO 8503 | Измерение и оценка профиля поверхности после дробеструйной очистки |
| Проектная спецификация на покрытие | Температурный класс, класс толщины, участки без покрытия, периодичность испытаний, критерии приёмки и документация |
ISO 3183:2019 остаётся действующим после пересмотра 2026 года и охватывает бесшовные и сварные трубопроводные стальные трубы PSL 1 и PSL 2. DIN указывает DIN 30670-1:2024 как действующий стандарт на экструдированное PE-покрытие заводского нанесения, а CSA Z245.21:22 включает требования к аттестации, нанесению, контролю, испытаниям, обращению и хранению покрытия.
Поэтому заказ на поставку должен идентифицировать оба документа, например:
Трубопроводная труба API Spec 5L PSL 2 с наружным покрытием 3LPE в соответствии с ISO 21809-1, включая заданный класс покрытия, расчётную температуру, минимальную толщину, участки без покрытия и проектный ITP.
Указание только «труба API 5L 3LPE» оставляет класс покрытия и требования приёмки неполными.
Типичные значения толщины покрытия 3LPE
Суммарная толщина трубы 3LPE определяется диаметром трубы, классом покрытия, рабочей температурой, риском повреждений при обращении и проектной спецификацией. Её не следует рассматривать как одно универсальное значение.
Типичная система может включать:
- грунтовку FBE: обычно специфицируется минимальной толщиной сухой плёнки;
- адгезионный слой: обычно около 0.17–0.25 мм в проектных спецификациях;
- верхний слой PE: подбирается для достижения требуемой суммарной толщины;
- готовое покрытие в целом: обычно в пределах примерно 1.8–3.7 мм для стандартных диапазонов продукции.
Эти цифры являются справочными, а не автоматическими критериями приёмки. Опубликованные спецификации операторов показывают, что минимальная суммарная толщина может изменяться в зависимости от наружного диаметра трубы. Например, одна публичная проектная спецификация определяет категории минимальной толщины 2.5, 2.8, 3.0 и 3.3 мм для возрастающих групп диаметров труб.
Запрос цен (RFQ) должен указывать:
- минимальную толщину FBE;
- минимальную толщину адгезива;
- минимальную суммарную толщину покрытия;
- нормальный или усиленный класс покрытия;
- допустимое локальное занижение толщины;
- периодичность измерений толщины;
- требуется ли дополнительная износостойкая защита.
Сравнение покрытий: 3LPE, FBE и 3LPP
FBE, 3LPE и 3LPP - родственные системы заводского покрытия трубопроводов. FBE образует непосредственный антикоррозионный барьер на подготовленной поверхности стали и может применяться отдельно или в качестве слоя грунтовки в системах 3LPE и 3LPP. 3LPE добавляет адгезив и полиэтиленовый верхний слой для улучшенной ударной, абразивной и влагостойкости, а 3LPP использует полипропилен для более высоких характеристик при повышенных температурах.
Выбор между этими системами зависит от рабочей температуры, способа монтажа, состояния грунта и засыпки, риска повреждений при обращении, совместимости монтажных стыков и аттестованных пределов полной системы покрытия. Приведённая ниже таблица сравнивает их структуру, поведение в эксплуатации, акценты контроля и основные ограничения выбора.
Приведённые диапазоны температур являются типичными значениями аттестованных систем. Окончательный выбор должен следовать утверждённому техническому описанию покрытия, рабочей температуре, способу монтажа, состоянию засыпки и проектной спецификации.
Скачать: 3LPE_vs_FBE_vs_3LPP_Coating_Selection_Guide_Final.pdf
Сравнение 3LPE и 2LPE
Двухслойная система PE обычно не содержит отдельной грунтовки FBE либо использует упрощённую схему грунтовки/адгезива. Полная система 3LPE обеспечивает отдельный антикоррозионный барьер «эпоксид–сталь», связующий слой и отдельный механический верхний слой.
Эти системы нельзя считать взаимозаменяемыми. Проект должен подтвердить:
- обязательна ли грунтовка FBE;
- требуемые характеристики по катодному отслаиванию;
- температурный класс;
- класс толщины;
- методы испытаний;
- совместимость с покрытием монтажных стыков.
Вес трубы с покрытием 3LPE
Вес готовой трубы с покрытием - это сумма массы голой стальной трубы и массы всех слоёв покрытия.
Для каждого слоя покрытия:
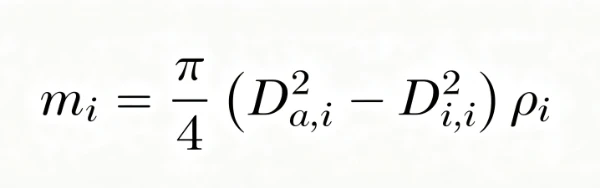
Где:
- mi - масса покрытия на метр;
- Do,i - наружный диаметр после нанесения данного слоя;
- Di,i - диаметр до нанесения данного слоя;
- ρi - плотность материала покрытия.
Суммарная масса трубы с покрытием:
mtotal = msteel + mFBE + madhesive + mPE
Для планирования отгрузки расчёт должен также учитывать:
- длину без покрытия на обоих торцах;
- фактическую среднюю толщину покрытия;
- муфты, торцевые протекторы или временные заглушки;
- ремонтный материал;
- вес пакета, ложементов и упаковки.
Упрощённый расчёт только по плотности PE и суммарной толщине покрытия может завысить или занизить истинное значение, поскольку FBE, адгезив и полиэтилен имеют разную плотность. Окончательный вес при отгрузке должен основываться на утверждённом теоретическом расчёте или фактической производственной записи веса.
Технологический процесс изготовления покрытия 3LPE
1. Приёмка базовой трубы и проверка идентичности
Каждая труба принимается по её производственным записям. Номер трубы, номер плавки, стандарт, класс прочности, наружный диаметр, толщина стенки, длина и подготовка торцов проверяются до нанесения покрытия.
Дефекты поверхности, которые могут помешать нанесению покрытия - такие как закаты, брызги сварки, глубокие царапины, расслоения или острые выступы - выявляются и подвергаются техрешению. Шлифовка не должна уменьшать оставшуюся толщину стенки ниже требований приёмки базовой трубы.
2. Удаление масла, смазки и загрязнений
Масло, смазка, соли, клей маркировки и другие загрязнения удаляются до абразивной очистки. Очистка загрязнённой поверхности может вбить остатки в профиль и снизить долговременную адгезию эпоксидного слоя.
Запись очистки должна идентифицировать метод, расходные материалы и результат контроля.
3. Абразивная дробеструйная очистка
Наружная поверхность трубы очищается до степени чистоты, требуемой утверждённой спецификацией на покрытие, обычно до почти белого металла, эквивалентного Sa 2½ по ISO 8501-1.
Подготовленная поверхность проверяется на:
- визуальную чистоту;
- профиль шероховатости;
- запылённость;
- растворимые соли, если требуется;
- вновь вскрывшиеся дефекты стали;
- влагу или flash-коррозию.
ISO 8501-1 определяет визуальные степени подготовки, а процедуры ISO 8503 используются для оценки профиля поверхности после дробеструйной очистки.
4. Нагрев трубы
Труба нагревается до аттестованной температуры нанесения FBE. Температура измеряется калиброванными приборами и фиксируется с привязкой к скорости линии, диаметру и толщине стенки трубы.
Утверждённое температурное окно должно соответствовать данным поставщика материала покрытия и аттестованной спецификации процедуры нанесения. Нанесение FBE ниже аттестованного окна может снизить отверждение и адгезию. Чрезмерная температура может испортить порошок или изменить взаимодействие между эпоксидным слоем и адгезивом.
5. Нанесение грунтовки FBE
Заряженный электростатически эпоксидный порошок напыляется на нагретую сталь. Порошок плавится, растекается и начинает отверждаться, образуя основной антикоррозионный слой.
Контроль нанесения FBE включает:
- партию порошка;
- соотношение первичного и регенерированного порошка, если рециркуляция разрешена;
- состояние распылительных пистолетов;
- температуру трубы;
- скорость линии;
- поведение при желатинизации и отверждении;
- минимальную толщину сухой плёнки.
6. Нанесение адгезива
Сополимерный адгезив наносится, пока FBE остаётся в пределах аттестованного окна сцепления. Время его нанесения критично: слой должен правильно взаимодействовать с эпоксидной смолой и одновременно принимать полиэтиленовый верхний слой.
Фиксируются температура экструзии, расход и интервал между нанесением FBE и адгезива.
7. Экструзия полиэтилена
Наружный слой PE наносится экструзией и прижимается к адгезиву во избежание захвата воздуха, слабых зон нахлёста и пустот вблизи продольных или спиральных сварных швов.
Толщина верхнего слоя контролируется для достижения заданного общего класса покрытия.
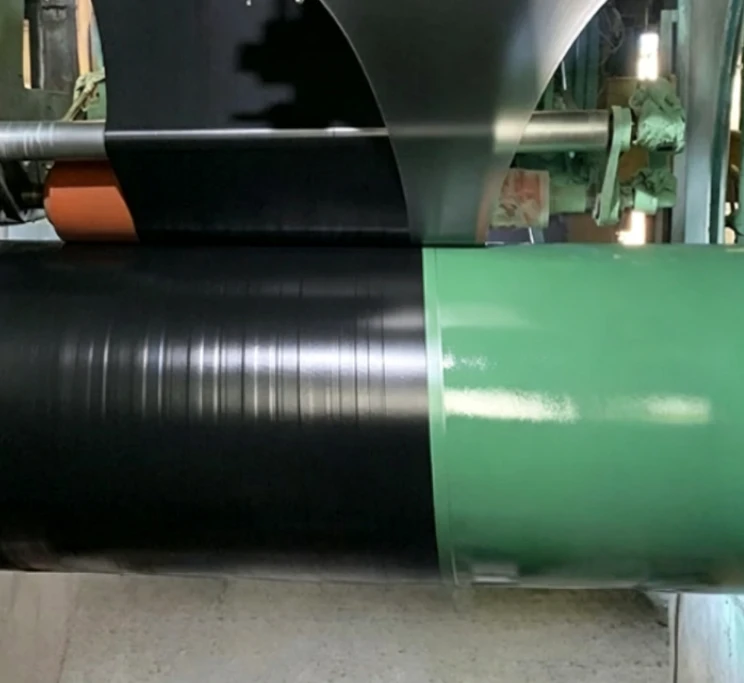
8. Охлаждение и закалка
Труба с покрытием охлаждается по аттестованной процедуре до состояния, при котором её можно перемещать и контролировать без деформации или повреждения покрытия.
Условия охлаждения не должны вызывать растрескивание, коробление, расслоение или неконтролируемые остаточные напряжения.
9. Участки без покрытия на торцах
Покрытие удаляется или завершается на каждом торце трубы для обеспечения сварки и покрытия монтажных стыков.
Заказ должен определять:
- длину участка без покрытия;
- размерный допуск;
- угол кромки покрытия;
- состояние открытой стали;
- завершение адгезива;
- временную защиту открытого торца;
- совместимость с автоматической или ручной сваркой.
Одна из опубликованных спецификаций операторов использует 120 мм с допуском +20/−0 мм в качестве стандартного участка без покрытия и 150 мм с тем же допуском там, где автоматическая сварка требует дополнительного пространства. Эти значения являются примерами конкретных проектов, а не универсальными размерами.
10. Окончательный контроль, ремонт и маркировка
Каждая труба проходит визуальный контроль, проверку толщины покрытия и поиск дефектов. Допустимые повреждения покрытия ремонтируются утверждённой системой и повторно контролируются тем же применимым методом приёмки.
Затем исходная идентичность трубы восстанавливается на готовой стальной трубе с антикоррозионным покрытием 3PE.
Публичные спецификации операторов требуют документированного контроля подготовки поверхности, нагрева трубы, нанесения FBE, экструзии адгезива и PE, закалки, подготовки торцов, калибровки приборов, ремонтов и обращения с трубами с покрытием.


Контроль и приёмка труб с покрытием 3LPE
Надёжность системы покрытия 3PE подтверждается записями технологического процесса и испытаниями готовой продукции, а не только внешним видом.
| Пункт контроля | Способ проверки | Что подтверждает | Контролируемый риск |
|---|---|---|---|
| Идентичность трубы | Проверка маркировки и документов | В производство покрытия поступает правильная базовая труба | Путаница марок или номеров плавок |
| Чистота поверхности | Визуальный компаратор и утверждённая процедура | Прокатная окалина, ржавчина и загрязнения удалены | Низкая адгезия FBE |
| Профиль поверхности | Профилометр, компаратор или реперная лента | Достаточная механическая «зацепка» для эпоксидного слоя | Преждевременное отслаивание |
| Пыль и растворимые соли | Ленточный или кондуктометрический метод, если предусмотрено | Поверхность не загрязнена после очистки | Осмотическое пузырение и слабое сцепление |
| Температура нанесения | Калиброванный пирометр и непрерывная запись | FBE нанесён в пределах аттестованного температурного окна | Недоотверждение или термическая деградация |
| Толщина FBE и адгезива | Калиброванное измерение толщины | Достигнуто минимальное требование к каждому слою | Слабый антикоррозионный барьер или сцепление |
| Суммарная толщина | Измерения по телу трубы и зоне шва | Достигнут требуемый класс покрытия | Ударные повреждения и вдавливание |
| Визуальный контроль | 100% наружной поверхности | Отсутствие складок, пустот, пузырей, разрывов и расслоений | Скрытые дефекты нанесения |
| Поиск дефектов (holiday) | Электронный тест по всей окружности при утверждённом напряжении | Сплошность покрытия и отсутствие пор | Прямой контакт электролита со сталью |
| Испытание на отслаивание / прочность сцепления | Стриппельное испытание при заданной температуре | Сцепление между PE, адгезивом, FBE и сталью | Расслоение слоёв |
| Удар и вдавливание | Аттестационные или производственные испытания | Стойкость к нагрузкам при обращении, засыпке и сосредоточенным нагрузкам | Повреждения на площадке |
| Катодное отслаивание | Лабораторное испытание при заданной температуре и напряжении | Поведение покрытия у дефекта под катодной защитой | Подплёночное отслаивание |
| Контроль участков без покрытия | Лента, профилометр и визуальный осмотр | Правильная зона сварки и монтажного стыка | Переделки сборки и полевого покрытия |
| Повторный контроль ремонтов | Повторные испытания толщины и дефектов | Отремонтированный участок соответствует требованиям сдачи | Недокументированные локальные дефекты |
Периодичность контроля должна следовать выбранному стандарту и утверждённому ITP. Некоторые проектные спецификации требуют визуального осмотра и испытаний на дефекты 100% поверхности каждой трубы, тогда как разрушающие испытания - отслаивание, удар, вдавливание и катодное отслаивание - выполняются с заданной периодичностью аттестации, смены, партии или ежедневно.
Напряжение испытания на дефекты нельзя копировать из другого проекта. Оно выбирается в соответствии с применимым стандартом, толщиной покрытия и утверждённой процедурой.
Скачать: 3LPE_Coated_Pipe_Inspection_and_Acceptance_Checklist_Revised.pdf
Применение по условиям монтажа
Подземные магистральные линии во влажных или коррозионных грунтах
При опуске в траншею и обратной засыпке труба подвергается воздействию почвенной влаги, камней, контактного давления и нагрузок при обращении. Наружный слой PE ограничивает абразивные и ударные повреждения, а слой FBE сохраняет антикоррозионный интерфейс на поверхности стали.
Приёмка должна концентрироваться на поиске дефектов, суммарной толщине, прочности на отслаивание и записях ремонтов до входа трубы в траншею.
Каменистая засыпка и горные трассы трубопроводов
Каменистые трассы создают сосредоточенные точки контакта при опуске и засыпке. Стандартное 3LPE может потребовать усиленного класса толщины, специальной подсыпки или дополнительного износостойкого внешнего слоя.
Решение о покрытии должно быть связано со спецификацией засыпки, а не исходить из предположения, что любая труба 3LPE выдерживает неограниченный контакт с камнем.
Горизонтально-направленное бурение и протяжка
Протяжка при ГНБ подвергает покрытие непрерывному абразивному износу, сдвигу и локальным задирам. Проект может потребовать более толстого PE, износостойкого внешнего слоя или иного аттестованного защитного слоя.
Анализ должен включать длину протяжки, геометрию скважины, состояние грунта и породы, тяговое усилие, толщину покрытия и план ремонтов.
Речные, прибрежные и подводные укладки трубопроводов
Для подводных трубопроводов 3LPE обеспечивает антикоррозионную систему под бетонным утяжеляющим покрытием или слоем механической защиты.
Интерфейс между 3LPE и бетонным утяжеляющим покрытием должен быть аттестован. Геометрия торцов, крепление анодов, покрытие монтажных стыков и размеры свободных от бетона участков также требуют согласования.
Дальние газо- и нефтепроводы
Дальняя перевозка, многократные подъёмы, хранение на складах и непрерывная трассовая сварка повышают вероятность повреждения покрытия до ввода в эксплуатацию.
Контроль должен продолжаться до погрузки и сдачи к отгрузке. Окончательное количество труб и записи ремонтов должны соответствовать упаковочному листу и досье контроля покрытия.
Риски целостности покрытия 3LPE и контрольные точки
Целостность системы покрытия 3LPE зависит не только от видимого состояния полиэтиленового верхнего слоя. Подготовка поверхности, температура нанесения, совместимость адгезива, толщина покрытия и производственная прослеживаемость - всё это влияет на то, останется ли покрытие сцепленным при обращении, монтаже и длительной эксплуатации.
1. Адгезия FBE и подготовка стальной поверхности
Основной риск: отслаивание FBE под внешне неповреждённым полиэтиленовым слоем.
Масло, соли, пыль, недостаточный профиль после очистки или неправильная температура нагрева трубы могут ослабить связь между грунтовкой FBE и поверхностью стали. Влага затем может мигрировать под покрытие без очевидного внешнего дефекта.
Контрольные точки:
- записи чистоты и профиля поверхности;
- испытания на пыль и растворимые соли, если предусмотрено;
- калиброванный мониторинг температуры трубы;
- записи нанесения и отверждения FBE;
- испытания на отслаивание и катодное отслаивание.
2. Сцепление между FBE, адгезивом и полиэтиленом
Основной риск: отделение верхнего слоя PE при обращении, резке или подготовке монтажных стыков.
Обычно это результат несовместимости материалов покрытия, неправильной температуры экструзии или нанесения вне аттестованного окна сцепления.
Контрольные точки:
- утверждённое сочетание материалов FBE–адгезив–PE;
- верификация партий материалов;
- записи температуры экструзии и скорости линии;
- документация аттестации процедуры (PQT);
- производственные испытания на отслаивание или прочность сцепления.
3. Толщина покрытия и перекрытие сварных швов
Основной риск: локальные ослабленные зоны со сниженной ударной стойкостью и стойкостью к вдавливанию и абразивному износу.
Нестабильная экструзия, неравномерная скорость линии или недостаточное давление вокруг продольных и спиральных сварных швов могут создавать зоны малой толщины или захват воздуха.
Контрольные точки:
- измерения толщины покрытия по телу трубы;
- дополнительные проверки по зонам сварных швов LSAW, SSAW или HFW;
- контроль вершины шва;
- контроль захвата воздуха и нахлёста;
- по-трубные записи толщины, если требуется ITP.
4. Участки без покрытия на торцах и подготовка монтажных стыков
Основной риск: задержки сварки, плохая сборка или переделки покрытия монтажных стыков.
Неправильная длина участка без покрытия, повреждённые кромки покрытия или плохо подготовленная открытая сталь могут помешать кольцевой сварке и последующему покрытию стыков.
Контрольные точки:
- измерение длины и допуска участка без покрытия;
- контроль профиля кромки покрытия;
- состояние открытой поверхности стали;
- защита торцов при хранении и транспортировке;
- проверка совместимости с выбранной системой покрытия монтажных стыков.
5. Повреждения покрытия и сдача ремонтов
Основной риск: локальные дефекты отремонтированы, но не могут быть проверены при окончательном контроле или на площадке монтажа.
Ремонты, выполненные без документирования места, метода или повторного контроля, могут прервать цепочку прослеживаемости покрытия.
Контрольные точки:
- утверждённая система ремонтных материалов;
- определённый максимальный размер ремонта;
- карта расположения ремонтов;
- повторные испытания толщины и дефектов;
- записи ремонтов и повторного контроля, привязанные к номеру трубы.
6. Прослеживаемость труб и партий покрытия
Основной риск: базовая труба, материалы покрытия или результаты контроля невозможно сопоставить при окончательной сдаче.
Идентичность трубы может быть утрачена при очистке или покрытии, если не поддерживаются перенос маркировки и контроль партий.
Контрольные точки:
- непрерывное отслеживание номера трубы;
- верификация номера плавки и MTC;
- записи партий FBE, адгезива и PE;
- записи производственных смен и контроля покрытия;
- окончательная маркировка, привязанная к карте труб упаковочного листа.
Наружный слой PE может оставаться визуально неповреждённым, даже когда адгезия под ним уже ухудшилась. Поэтому записи подготовки поверхности, контроль технологических температур, испытания на отслаивание и результаты катодного отслаивания дают более веские доказательства приёмки, чем внешний вид покрытия.
Скачать: 3LPE_Coating_Integrity_Risks_and_Control_Points_Balanced.pdf
Документация и прослеживаемость
Полный комплект сдачи должен поддерживать следующую цепочку идентичности:
Маркировка трубы → номер плавки → MTC базовой трубы → номер трубы → партии материалов покрытия → производственная смена покрытия → запись технологических температур → отчёты о толщине и дефектах → результаты разрушающих испытаний → запись ремонтов и повторного контроля → окончательная маркировка → карта труб упаковочного листа → сдача к отгрузке
Рекомендуемые документы включают:
- сертификат материала базовой трубы EN 10204 3.1;
- размерные отчёты и отчёты NDT базовой трубы;
- сертификаты материалов покрытия для FBE, адгезива и PE;
- утверждённую спецификацию процедуры нанесения;
- отчёт об аттестации процедуры (PQT);
- план контроля и испытаний (ITP);
- сертификаты калибровки приборов;
- записи подготовки поверхности;
- записи температур нанесения и экструзии;
- отчёт о толщине покрытия;
- отчёт о поиске дефектов;
- отчёты о прочности на отслаивание и производственных испытаниях;
- журнал ремонтов и карту их расположения;
- отчёт об участках без покрытия на торцах;
- запись окончательного визуального контроля;
- упаковочный лист, привязанный к номерам труб или партиям покрытия;
- сдачу третьей стороной, если предусмотрено.
Публичные спецификации операторов требуют сертификации материалов покрытия по партиям, процедур покрытия, документации PQT, записей калибровки, производственных журналов, отчётов об испытаниях и процедур обращения до сдачи производства.
Часто задаваемые вопросы
Что следует включить в запрос цен на трубы с покрытием 3LPE?
Укажите стандарт базовой трубы, класс прочности, PSL, наружный диаметр, толщину стенки, длину и тип трубы. Также определите стандарт покрытия, температурный класс, минимальную толщину слоёв, суммарную толщину, участки без покрытия, объём контроля, пределы ремонтов и требуемые документы.
Какой стандарт применяется к покрытию 3LPE?
Основной международный стандарт - ISO 21809-1:2018. Проекты могут также указывать DIN 30670-1:2024 или CSA Z245.21:22. Саму стальную трубу следует заказывать отдельно по API 5L, ISO 3183 или иному утверждённому стандарту на базовую трубу.
Охватывает ли API 5L покрытие 3LPE?
Нет. API 5L охватывает стальную трубопроводную трубу, а не систему наружного покрытия. Соответствие 3LPE требует сертификатов материалов покрытия, утверждённой процедуры нанесения, PQT, ITP и протоколов контроля покрытия.
Как специфицируется толщина покрытия 3LPE?
Толщина зависит от наружного диаметра трубы, класса покрытия, рабочей температуры, риска повреждений и проектной спецификации. RFQ должен указывать минимальную толщину FBE, толщину адгезива и суммарную толщину покрытия. Единой универсальной толщины для всех проектов быть не должно.
В чём разница между 3LPE и FBE?
FBE - это одиночный эпоксидный слой, сцепленный непосредственно с подготовленной сталью. 3LPE добавляет сополимерный адгезив и полиэтиленовый верхний слой, что даёт более высокую стойкость к удару, абразивному износу, вдавливанию и повреждениям при обращении.
горячая этикетка : спецификации трубы с покрытием 3lpe, Китай спецификации трубы с покрытием 3lpe Производитель, Поставщики, Завод