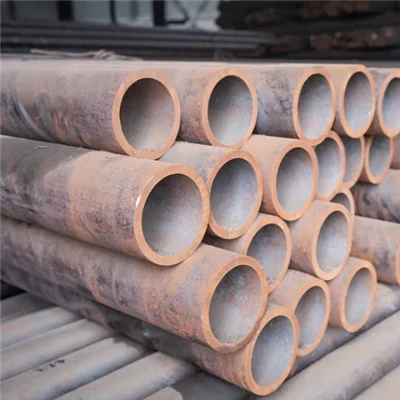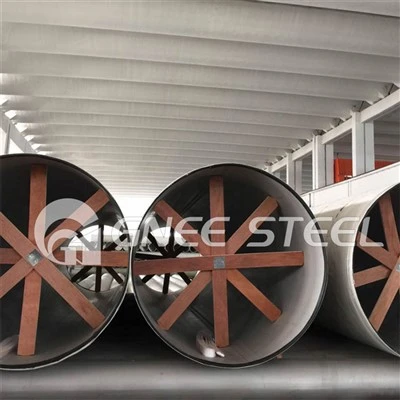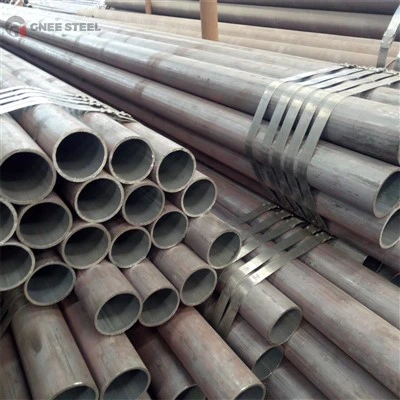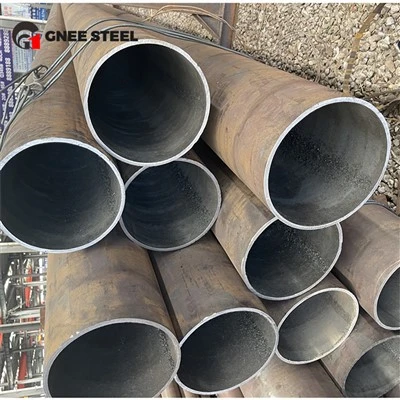


Сварная стальная труба охватывает технологии изготовления ERW, EFW, LSAW и SSAW с использованием углеродистых, легированных и нержавеющих сталей, при этом стандарты соответствуют API 5L, ASTM и ASME.
API 5L Gr B, X42, X46, X52, X56, X60, X65, X70, X80 PSL1, PSL2 и для сероводородной эксплуатации. ASTM A53B; ASTM A252 Grade 3 для трубных свай; ASTM A672 B60, C65 для служб высокого давления.

Краткое описание линейных труб
Стальная линейная труба API 5L предназначена для трубопроводов нефтегазовой отрасли и разрабатывалась для различных условий эксплуатации. Материалом линейной трубы, как правило, является углеродистая сталь, соответствующая спецификациям API SPEC 5L. Трубы применяются в нефтяной и газовой промышленности для задач транспортировки и рассчитаны на работу в экстремальных условиях, при низких и высоких температурах, с коррозионной стойкостью для агрессивных сред, а также для сероводородной эксплуатации в условиях H2S.
Все спецификации по трубе API 5L.
Характеристики групп сварных (ERW, LSAW, SSAW) линейных стальных труб
Обычный класс: API 5L Gr.B PSL1, PSL2, трубы для сероводородной эксплуатации. Средний уровень: X42, X46. Средний: X52. Средне-высокий: X56. Высокий уровень: API 5L X60 PSL1, PSL2 - LSAW линейная труба. Высокий: API 5L X65 PSL1, PSL2 - LSAW/SSAW линейная труба. Премиальный высокий: API 5L X70. Премиальный высокий: API 5L X80.
Трубы PSL2 имеют буквенный суффикс N, Q или M, например API 5L X52N, API 5L X60Q/M. Трубы для сероводородной эксплуатации - суффиксы NS, QS, MS, например API 5L X65QS.
Суффиксные буквы N, Q, M, S
R: в состоянии прокатки. N: нормализованная прокатка, нормализованная формовка, нормализация. Q: закалка и отпуск. M: термомеханическая прокатка или термомеханическая формовка. S: для сероводородной эксплуатации.
Химический состав и механическая прочность
Химический состав сварных труб API 5L контролируется более жёстко, чем бесшовных. Подробнее о бесшовных трубах API 5L.

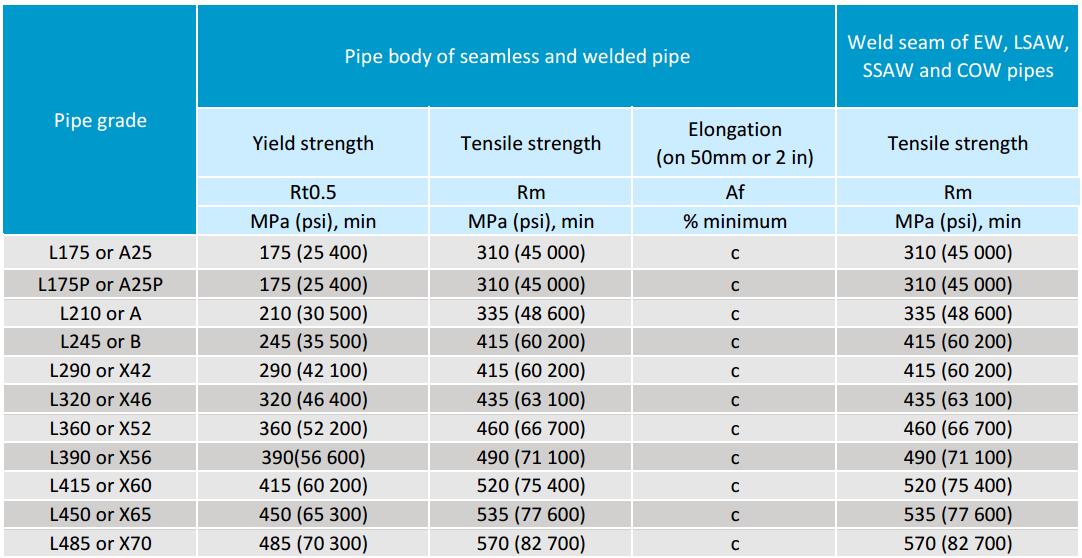
Прочность на растяжение и предел текучести такие же, как у бесшовной трубы API 5L.
Наш диапазон поставки сварных линейных труб API 5L
Сварная (ERW, LSAW, SSAW) стальная линейная труба: диаметры от 1/2″ до 60″. Диапазон толщин стенки: от SCH 10 до SCH 160. Типы торцов: с фаской, гладкие. Диапазон длины: 20FT, 40FT или по индивидуальному заказу. Доступны защитные колпаки из пластика или металла. Варианты обработки поверхности: естественная, лакированная, чёрная окраска, 3PE, FBE и др.
Типы производства сварных труб
Существует три типа сварки: ERW (сварка электрическим сопротивлением), LSAW (продольная дуговая сварка под флюсом) и SSAW (спиральная дуговая сварка под флюсом).
Труба ERW - это тип трубы, сваренной сопротивлением, который отличается от прочих сварных труб и труб, сваренных на постоянном токе, в двух отношениях, перечисленных ниже. По частоте сварки различают сварку на промежуточной (низкой) частоте и сверхвысокочастотную сварку. Для тонкостенных труб обычно применяется высокочастотная сварка - как правило, контактная и индукционная. Для труб малого диаметра используется сварка на постоянном токе. Высокочастотный сварочный процесс применяется для производства труб универсального назначения типа ERW. Для хранения нефти и газа наиболее рекомендуемым типом является продольная труба ERW - благодаря качеству, удобству транспортировки и стоимости.
Трубы LSAW и SSAW относятся к трубам SAW (трубы, изготовленные дуговой сваркой под флюсом) и производятся с использованием процесса дуговой сварки под флюсом, что даёт трубу высокой плотности. Благодаря слою флюса мгновенные потери тепла отсутствуют, и тепло концентрируется у сварного шва. Это обеспечивает высокое качество, высокоэффективную дугу и меньшее дымовыделение, благодаря чему процесс интенсивно применяется при изготовлении сосудов под давлением, производстве труб, балок, при перекачке флюидов, в металлоконструкциях и т.д. Основное применение труб SAW - трубы LSAW, то есть трубы с продольной дуговой сваркой под флюсом.
Технологический процесс производства сварных труб ERW
Процесс ERW обычно применяется для труб диаметром до 24 дюймов (609 mm).
Схема технологического процесса производства продольных сварных стальных линейных труб ERW/HFW (сварка электрическим сопротивлением): Размотка рулона – Правка – Резка и стыковая сварка – Накопитель петлевого типа – УЗК листа – Обрезка кромок – Формовка – Высокочастотная сварка – Удаление внутреннего и наружного грата – Ультразвуковой контроль – Отжиг токами средней частоты – Воздушное охлаждение – Водяное охлаждение – Калибровка – Правка прямолинейности – Резка – Размерный и первичный контроль поверхности – Снятие фаски на торцах трубы – Гидроиспытание – Ультразвуковой контроль всей трубы – Офлайн-ультразвуковой контроль – Ультразвуковой контроль торцов трубы – Размерный и финальный контроль поверхности – Антикоррозионное покрытие – Маркировка – Защита торцов трубы – Контроль и складирование
Технологический процесс производства труб LSAW (труб JCOE)
Трубы LSAW применяются для диаметров от 20 дюймов (508 mm) до 40 дюймов (1016 mm); по стадиям производства труба LSAW также называется трубой JCOE: формовка в форму J – форму C – форму O и холодная экспандировка (E).
Схема технологического процесса производства сварных линейных стальных труб LSAW: УЗК листа – Вакуумный подъём – Ультразвуковой контроль – Фрезерование кромок – Предварительная гибка – Формовка J – Формовка C – Формовка O – Прихваточная сварка в среде CO2 – Приварка выводных планок – Сварка изнутри – Сварка снаружи – Удаление выводных планок – Очистка – Округление – Рентгенографический контроль – Ультразвуковой контроль – Промывка перед экспандированием – Механическое экспандирование – Промывка после экспандирования – Правка прямолинейности – Гидроиспытание – Ультразвуковой контроль – Шлифовка швов на торцах трубы – Механическая обработка торцов – Рентгенографический контроль тела трубы и обоих торцов – Ультразвуковой контроль торцов трубы – Магнитопорошковый контроль обоих торцов – Взвешивание и измерение длины – Контроль изделия – Наружное покрытие – Внутреннее покрытие – Маркировка – Упаковка и складирование
Технологический процесс производства труб SSAW
Трубы SSAW применяются для диаметров до 60 дюймов (1524 mm).
Схема технологического процесса производства стальных труб SSAW: Размотка рулона – Правка – Резка и стыковая сварка – Фрезерование кромок – Предварительная прокатка – Формовка – Сварка изнутри и снаружи – Резка – Ультразвуковой контроль – Рентгенографический контроль – Шлифовка швов на торцах трубы – Экспандирование торцов трубы – Гидроиспытание – Ультразвуковой контроль – Снятие фаски на торцах – Рентгенографический контроль – Контроль производства – Маркировка – Складирование

Ключевые различия между трубами SAW (LSAW, SSAW) и ERW
Из приведённых технологических процессов видно, что трубы SAW (LSAW, SSAW) и ERW полностью различаются начиная с формовки, сварки и далее, поэтому характеристики этих труб различаются по следующим аспектам:
1. Качество поверхности труб ERW лучше по сравнению с трубами SAW (LSAW, SSAW): они более гладкие и имеют лучшую отделку. У большинства труб SAW определяющим фактором является усиление шва изнутри и снаружи.
2. Дефектов в трубах ERW меньше, чем в трубах SAW. В трубах SAW из-за отложения флюса возникает больше дефектов, помимо объёмных дефектов. Дефекты труб ERW ограничены в основном линией шва и продольным сварным швом и легко контролируются. Дефекты легко обнаруживаются, а ультразвуковое отражение от поверхности упрощает их выявление.
3. Уровень остаточных напряжений в трубах ERW ниже, чем в трубах SAW. При процессе ERW деформация происходит в большей степени с последующей калибровкой из плоскоовального сечения, что сопровождается изменением вертикального эллиптического сечения и образованием шейки, за счёт чего напряжения снижаются. Смещение в трубах ERW было меньше при сравнении вдоль осевых и поперечных разрезов с трубами SAW, изготовленными из того же материала, и его также было легко обнаружить.
4. Хотя общие характеристики труб ERW и SAW одинаковы, при возникновении дефекта на трубе ERW возможны зачистка металла и заварка, тогда как для труб SAW это не так - ремонт может привести к растрескиванию или коррозии, что делает трубы ERW более долговечными.
Применение сварных линейных труб API 5L
Для нефтяной и газовой промышленности - стальные трубы для систем трубопроводного транспорта. GNEE поставляет трубы, соответствующие международному стандарту API 5L, который устанавливает требования к изготовлению сварных линейных труб двух уровней спецификации изделия (PSL1 и PSL2) для применения в системах трубопроводного транспорта нефтяной и газовой отрасли.
Бесплатный расчёт стоимости

горячая этикетка : сварная стальная труба: краткое описание линейных труб, Китай сварная стальная труба: краткое описание линейных труб Производитель, Поставщики, Завод